Почему полипропилен диктует свои правила монтажа
Полипропиленовые магистрали завоевали нишу водоснабжения и отопления благодаря химической инертности и доступной цене. Однако в отличие от металла, этот материал требует совершенно иного подхода к соединению элементов. Здесь вы не найдете резьбы или сварки с использованием открытого пламени. Вместо этого используется диффузионная спайка, при которой молекулы двух деталей взаимно проникают друг в друга.
Главная особенность технологии кроется в физике процесса. Чтобы получить монолит, необходимо одновременно расплавить наружную поверхность трубы и внутреннюю стенку фитинга. Именно контроль температурного режима и глубины погружения в сварочный аппарат определяет, выдержит ли стык гидроудары или даст течь через год эксплуатации.
Инструментарий и подготовка рабочей зоны
Качественный шов невозможно получить без надежного оборудования. Паяльник для пластиковых труб — это не просто нагреватель, а прецизионный прибор, требующий стабильного напряжения. Использование дешевых моделей с плохим термостатом приводит к перегреву насадок и деформации гильз. Также критически важен правильный подбор насадок: их диаметр должен строго соответствовать маркировке труб.
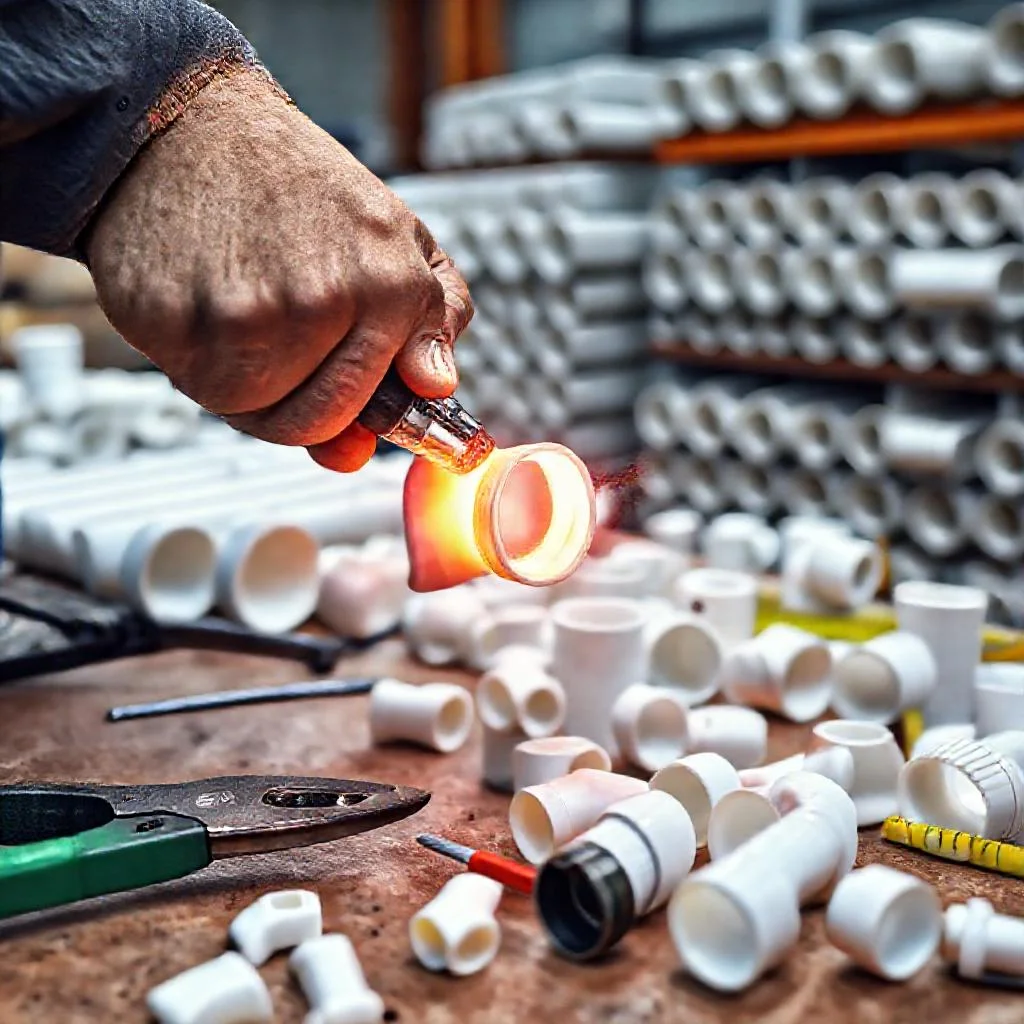
Помимо сварочного аппарата, вам понадобится труборез с храповым механизмом для идеально ровного среза под углом 90 градусов. Заусенцы и овальность — главные враги герметичности. Для разметки глубины пайки используйте рулетку или шаблон, входящий в комплект инструмента. Не забывайте про строительный уровень для проверки геометрии узлов.
Пошаговый алгоритм создания неразъемного соединения
Процесс спайки выглядит простым только на видео. В реальности это синхронизированная работа двух рук и внимательный контроль времени. Сначала размечаем глубину, затем одновременно вводим трубу в раструб и фитинг в дорн. Ошибка в секунду может стоить всей магистрали, поэтому движения должны быть отработаны до автоматизма.
После нагрева детали извлекаются и соединяются без вращательных движений. Любой поворот в момент остывания разорвет молекулярные связи. Фиксация длится несколько секунд, после чего стык оставляют в покое до полной кристаллизации расплава.
- Разметка глубины захода: для диаметра 20 мм она составляет 14-16 мм.
- Одновременный нагрев: труба вставляется глубже, фитинг — до упора в буртик насадки.
- Время плавления: зависит от диаметра и температуры окружающей среды (обычно от 5 до 40 секунд).
- Соединение: плавное движение навстречу друг другу без покачиваний.
- Охлаждение: полная неподвижность узла в течение 30 секунд и более.
Типичные ошибки и контроль качества стыка
Наиболее часто брак возникает при попытке сэкономить время на нагрев или охлаждение. Недогретый полипропилен не создаст гомогенную структуру, а перегретый — потеряет толщину стенки, что приведет к сужению проходного сечения. Также новички часто забывают снимать фаску, что создает внутреннее напряжение в месте спая.
Визуальный осмотр готового узла обязателен. По периметру должна сформироваться равномерная галтель (валик), а граница между деталями — полностью исчезнуть. Если вы видите четкую линию стыка или неравномерный наплыв, соединение ненадежно. Проверка гидравлическим давлением перед зашивкой стен — финальный этап контроля.
Полипропилен — материал, который прощает мелкие огрехи в разметке, но никогда не прощает нарушений температурного режима. Точность здесь важнее скорости.
Армирование и компенсация теплового расширения
Для систем горячего водоснабжения и отопления обычный полипропилен подходит ограниченно из-за высокого линейного удлинения. При нагреве труба может удлиняться на 1-2 мм на каждый метр, что приводит к провисанию или разрыву. Решение — использование армированных труб со стекловолокном или алюминием.
При монтаже армированных элементов требуется зачистка верхнего слоя для доступа к несущему слою. Для этого применяется специальный шейвер. Игнорирование этого этапа сводит на нет все преимущества армирования, так как спайка происходит только с outer-слоем, не затрагивая армирующую прослойку.
- Трубы с алюминием требуют торцевой зачистки и снятия фольги.
- Стекловолокно зачищается только снаружи, торец не трогают.
- Обязательна установка компенсаторов (П-образных или Г-образных) на длинных прямых участках.
- Крепление должно позволять трубе свободно двигаться внутри клипс.
Специфика работы в стесненных условиях
Ремонт в нишах или подключение к коллекторам часто ограничивает подвижность паяльника. В таких ситуациях используют удлинители насадок или специальные угловые сварочные аппараты. Главное правило — обеспечить прямой доступ инструмента к месту стыка, иначе вы рискуете перекосить фитинг в момент соединения.
Если соединение приходится делать в труднодоступном месте, заранее соберите узел на верстаке, оставив свободный конец для маневра. Иногда проще спаять несколько фитингов в единую сборку и только потом вваривать ее в магистраль. Не забывайте, что пластик остывает быстро, поэтому промедление недопустимо.
Параметры и особенности монтажа фитингов для полипропиленовых труб
| Параметр / Этап | Значение / Действие | Особенность |
|---|---|---|
| Метод соединения | Диффузионная спайка | Молекулы двух деталей взаимно проникают друг в друга; резьба и сварка открытым пламенем не используются |
| Глубина захода для диаметра 20 мм | 14–16 мм | Размечается рулеткой или шаблоном из комплекта инструмента |
| Время плавления | От 5 до 40 секунд | Зависит от диаметра и температуры окружающей среды |
| Порядок нагрева | Труба вставляется глубже, фитинг — до упора в буртик насадки | Нагрев одновременно: расплавляется наружная поверхность трубы и внутренняя стенка фитинга |
| Соединение после нагрева | Плавное движение навстречу друг другу без покачиваний | Любой поворот в момент остывания разорвет молекулярные связи |
| Охлаждение | Полная неподвижность узла 30 секунд и более | Фиксация длится несколько секунд, затем стык оставляют до полной кристаллизации расплава |
| Требования к срезу трубы | Ровный срез под углом 90 градусов | Выполняется труборезом с храповым механизмом; заусенцы и овальность — главные враги герметичности |
| Фаска | Обязательно снимается | Без снятия фаски создается внутреннее напряжение в месте спая |
| Контроль качества стыка | Равномерная галтель (валик) по периметру, граница между деталями полностью исчезает | Четкая линия стыка или неравномерный наплыв — признак ненадежного соединения |
| Линейное удлинение при нагреве | 1–2 мм на каждый метр | Причина применения армированных труб для ГВС и отопления |
| Армирование алюминием | Торцевая зачистка и снятие фольги | Зачистка выполняется специальным шейвером |
| Армирование стекловолокном | Зачищается только снаружи, торец не трогают | Спайка должна затрагивать несущий слой, а не только outer-слой |
| Компенсация теплового расширения | Установка П-образных или Г-образных компенсаторов на длинных прямых участках | Крепление должно позволять трубе свободно двигаться внутри клипс |
| Работа в стесненных условиях | Удлинители насадок или угловые сварочные аппараты | Обеспечивается прямой доступ инструмента к месту стыка; допускается предварительная сборка узла на верстаке |
Частые вопросы по монтажу фитингов для полипропиленовых труб
Какое оборудование необходимо для качественной спайки полипропиленовых труб?
Для надежного соединения нужен сварочный аппарат с точным термостатом, сменные насадки, соответствующие диаметру труб, труборез с храповым механизмом для ровного среза под 90 градусов, шаблон или рулетка для разметки глубины пайки и строительный уровень для контроля геометрии. Дешевые паяльники с плохим термостатом приводят к перегреву насадок и деформации гильз.
Как правильно выполнить соединение полипропиленовых деталей методом диффузионной спайки?
Сначала размечают глубину захода, затем одновременно вводят трубу в раструб и фитинг в дорн. После нагрева детали извлекают и соединяют плавным движением навстречу друг другу без вращения. Любой поворот в момент остывания разорвет молекулярные связи. Узел фиксируют в неподвижном состоянии до полной кристаллизации расплава — не менее 30 секунд.
Какие ошибки чаще всего приводят к браку при монтаже полипропиленовых фитингов?
Наиболее частые ошибки — экономия времени на нагрев или охлаждение, отсутствие снятия фаски и вращательные движения при соединении. Недогретый полипропилен не создает гомогенную структуру, а перегретый теряет толщину стенки, что сужает проходное сечение. Неравномерная галтель или четкая линия стыка свидетельствуют о ненадежном соединении.
Как монтировать армированные полипропиленовые трубы и компенсировать тепловое расширение?
Для горячего водоснабжения и отопления используют армированные трубы, требующие зачистки верхнего слоя специальным шейвером. Трубы с алюминием зачищают по торцу и снимают фольгу, стекловолокно — только снаружи. На длинных прямых участках обязательна установка П-образных или Г-образных компенсаторов, а крепление должно позволять трубе свободно двигаться внутри клипс.
Как выполнить спайку фитингов в труднодоступных местах?
В стесненных условиях используют удлинители насадок или угловые сварочные аппараты. Главное — обеспечить прямой доступ инструмента к месту стыка, иначе фитинг перекосится в момент соединения. Если соединение делается в нише, заранее собирают узел на верстаке, оставив свободный конец для маневра, и только потом вваривают готовую сборку в магистраль.