Физика процесса: почему холод меняет правила игры
Полипропилен — материал с ярко выраженной аморфно-кристаллической структурой, и его поведение при нагреве напрямую зависит от температуры окружающей среды. Когда вы работаете в неотапливаемом помещении, сварочный аппарат вынужден компенсировать теплопотери в зоне контакта: нагревательный инструмент отдаёт часть энергии не только трубе и фитингу, но и холодному воздуху. Это приводит к неравномерному прогреву стенок и, как следствие, к снижению глубины проплавления.
Кроме того, при отрицательных значениях на термометре увеличивается вязкость расплава. Материал не растекается по всей поверхности стыка так же охотно, как при плюсовой температуре, а значит, вероятность появления микропустот и несплавлений возрастает многократно. Именно поэтому игнорирование температурного фактора — главная причина аварий на трубопроводах, смонтированных «на глазок» зимой.
Критические точки: когда пайка превращается в лотерею
Производители полипропиленовых труб и фитингов обычно регламентируют диапазон окружающей температуры для монтажа: от +5 °C до +35 °C. Если столбик термометра опускается ниже этой отметки, стандартная технология перестаёт работать в штатном режиме. Однако это не означает, что пайка невозможна — она требует корректировки режимов и повышенного контроля.
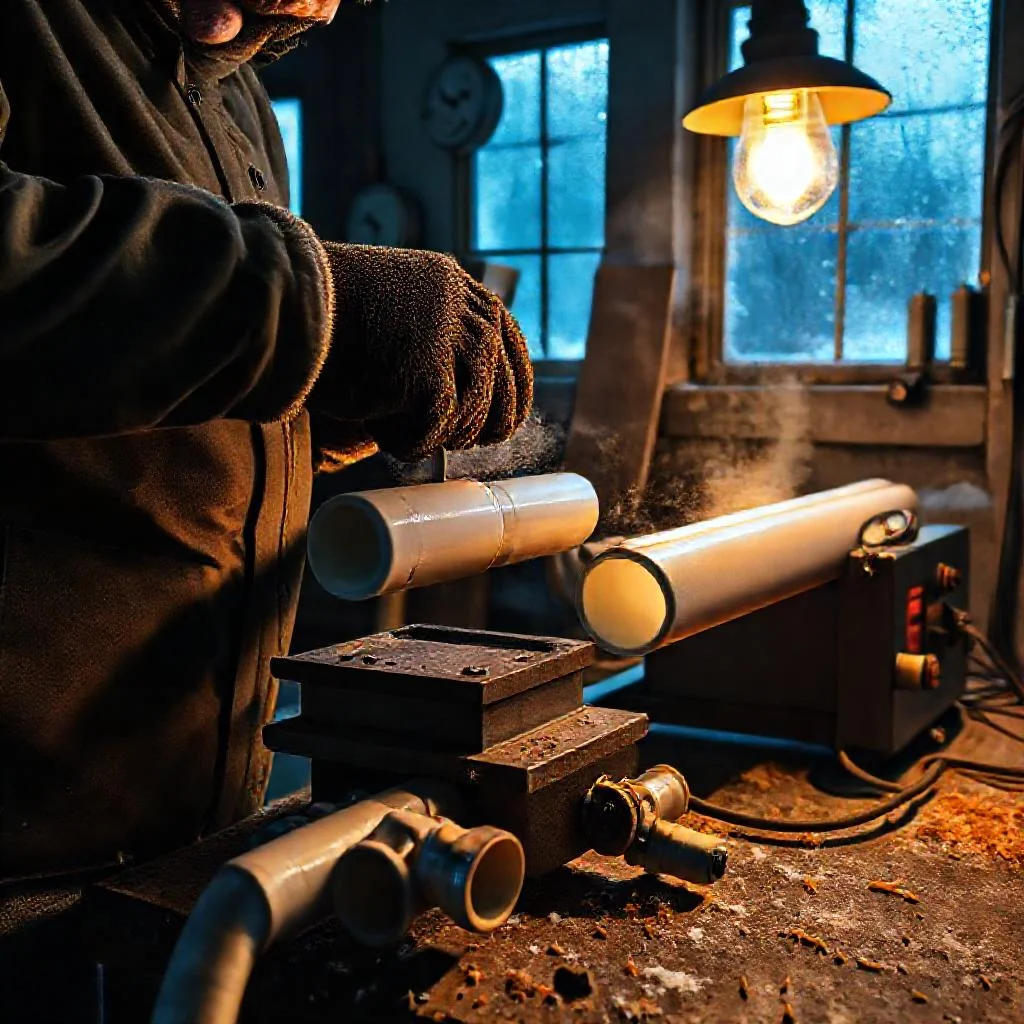
Наиболее опасна зона около 0 °C и ниже: конденсат, выступающий на поверхности трубы, превращается в ледяную корку, которая препятствует диффузии расплава. Также страдает геометрия стыка — при охлаждении материал сжимается быстрее, чем успевает сформироваться полноценное соединение. В таких условиях даже опытный сварщик рискует получить дефект, который проявится только после запуска системы под давлением.
Холод — не враг полипропилена, а строгий экзаменатор. Он безжалостно вскрывает любые огрехи в подготовке, но вознаграждает тех, кто уважает технологию.
Технологические компенсации: как адаптировать процесс
Первое, что необходимо сделать при работе в неотапливаемом помещении, — увеличить время нагрева. Если при +20 °C труба диаметром 25 мм прогревается около 7 секунд, то при +5 °C этот интервал стоит растянуть до 10–12 секунд. Однако важно не переусердствовать: перегрев приводит к деформации внутреннего сечения и образованию грата, который сужает проход.
Второй ключевой момент — сокращение паузы между снятием деталей с насадки и их соединением. На морозе расплав «схватывается» буквально за секунды, поэтому движения должны быть отточены до автоматизма. Если вы только осваиваете пайку, потренируйтесь на обрезках в тёплом помещении, чтобы мышечная память работала безотказно.
- Используйте термостойкие перчатки с хорошей чувствительностью — они защищают руки и позволяют контролировать усилие.
- Применяйте сварочный аппарат с запасом мощности: например, для диаметра 40 мм лучше взять модель на 1800–2000 Вт, а не на 1200 Вт.
- Установите на насадки дополнительный температурный датчик или пирометр для контроля реального нагрева.
- Прогревайте сами фитинги и трубы перед пайкой — например, храните их в термобоксе или отапливаемой подсобке.
- Откажитесь от армированных труб с алюминиевым слоем, если нет возможности использовать торцеватель: на холоде риск расслоения возрастает.
Подготовка материалов и рабочего места
Холодное помещение диктует особые требования к организации пространства. Сквозняки — главный враг: они резко увеличивают теплоотдачу и делают прогрев непредсказуемым. Постарайтесь отгородить рабочую зону полиэтиленовой плёнкой или брезентом, а если есть возможность, используйте тепловую пушку для локального подогрева воздуха до +10…+15 °C.
Не забывайте о чистоте: на морозе пыль и влага кристаллизуются на поверхностях, и даже микроскопическая грязь снижает адгезию расплава. Протирайте торцы труб спиртовой салфеткой непосредственно перед нагревом и следите, чтобы на насадках не образовывался нагар — его придётся удалять деревянным бруском после каждого цикла.
Контроль качества: как проверить стык, не дожидаясь аварии
Визуальный осмотр — первый рубеж диагностики. Качественный шов имеет равномерный валик грата по всему периметру, без разрывов и цветовых аномалий. Если грат отсутствует с одной стороны или выглядит рваным, соединение ненадёжно, и его лучше переделать сразу, чем потом вскрывать стену.
Второй способ — гидравлические испытания. Однако на холоде они малоинформативны: вода в трубе может замёрзнуть, а давление не покажет реальную картину микродефектов. Более надёжен акустический метод или опрессовка воздухом с выдержкой под давлением не менее 30 минут. Помните: сэкономленные на проверке минуты могут обернуться часами ремонта в самый неподходящий момент.
И главное — не бойтесь отложить монтаж, если температура упала ниже –5 °C. Иногда разумнее дождаться оттепели или организовать временный тепляк, чем закладывать мину замедленного действия в систему отопления или водоснабжения.
Параметры и компенсации при пайке полипропиленовых труб в условиях низкой температуры
| Параметр / Фактор | Стандартные условия (+20 °C) | Низкая температура (+5 °C и ниже) | Критическая зона (около 0 °C и ниже) |
|---|---|---|---|
| Рекомендуемый диапазон температуры окружающей среды для монтажа | от +5 °C до +35 °C | от +5 °C до +35 °C | ниже +5 °C — стандартная технология не работает в штатном режиме |
| Время нагрева трубы диаметром 25 мм | около 7 секунд | 10–12 секунд | требует корректировки режимов и повышенного контроля |
| Состояние расплава | растекается по всей поверхности стыка | вязкость расплава увеличивается | конденсат превращается в ледяную корку, препятствующую диффузии расплава |
| Глубина проплавления | нормативная | снижается из-за неравномерного прогрева стенок | риск дефектов, проявляющихся после запуска системы под давлением |
| Пауза между снятием деталей с насадки и соединением | стандартная | сокращается — расплав «схватывается» за секунды | требует отточенных до автоматизма движений |
| Риск микропустот и несплавлений | минимальный | возрастает многократно | максимальный |
| Геометрия стыка | стабильная | нарушается | материал сжимается быстрее, чем формируется полноценное соединение |
| Мощность сварочного аппарата для диаметра 40 мм | 1200 Вт | 1800–2000 Вт | рекомендуется запас мощности |
| Контроль температуры насадок | штатный | дополнительный температурный датчик или пирометр | обязательный контроль реального нагрева |
| Подготовка труб и фитингов | стандартная | прогрев в термобоксе или отапливаемой подсобке | обязательный прогрев перед пайкой |
| Армированные трубы с алюминиевым слоем | допускаются | риск расслоения возрастает | отказаться, если нет возможности использовать торцеватель |
| Влияние сквозняков | незначительное | резко увеличивают теплоотдачу, прогрев непредсказуем | отгородить рабочую зону плёнкой или брезентом, использовать тепловую пушку до +10…+15 °C |
| Чистота поверхностей | стандартные требования | пыль и влага кристаллизуются, снижая адгезию расплава | протирать торцы спиртовой салфеткой непосредственно перед нагревом; удалять нагар деревянным бруском |
| Визуальный контроль шва | равномерный валик грата по всему периметру | проверка обязательна | при отсутствии грата с одной стороны или рваном виде — переделать соединение |
| Гидравлические испытания | информативны | малоинформативны — вода может замёрзнуть | использовать акустический метод или опрессовку воздухом с выдержкой не менее 30 минут |
| Предельная температура для отказа от монтажа | — | — | ниже –5 °C — отложить монтаж, дождаться оттепели или организовать временный тепляк |
Частые вопросы об особенностях пайки полипропиленовых труб при низкой температуре
При какой минимальной температуре в помещении можно паять полипропиленовые трубы?
Производители обычно регламентируют диапазон окружающей температуры для монтажа от +5 °C до +35 °C. Если температура опускается ниже этой отметки, стандартная технология перестаёт работать в штатном режиме, и пайка требует корректировки режимов и повышенного контроля. При температуре ниже –5 °C разумнее отложить монтаж или организовать временный тепляк.
Почему холод снижает качество сварного шва полипропиленовых труб?
В неотапливаемом помещении сварочный аппарат вынужден компенсировать теплопотери: нагревательный инструмент отдаёт часть энергии не только трубе и фитингу, но и холодному воздуху. Это приводит к неравномерному прогреву стенок и снижению глубины проплавления. Кроме того, при отрицательных температурах увеличивается вязкость расплава, и материал не растекается по поверхности стыка так же хорошо, как при плюсовой температуре, из-за чего возрастает вероятность микропустот и несплавлений.
Как скорректировать время нагрева при пайке труб на холоде?
Время нагрева необходимо увеличить. Например, если при +20 °C труба диаметром 25 мм прогревается около 7 секунд, то при +5 °C этот интервал стоит растянуть до 10–12 секунд. Однако важно не переусердствовать: перегрев приводит к деформации внутреннего сечения и образованию грата, который сужает проход.
Какие меры помогут обеспечить надёжную пайку в неотапливаемом помещении?
Сократите паузу между снятием деталей с насадки и их соединением, так как на морозе расплав «схватывается» за секунды. Используйте термостойкие перчатки, сварочный аппарат с запасом мощности, устанавливайте дополнительный температурный датчик или пирометр, прогревайте фитинги и трубы перед пайкой. Также отгородите рабочую зону от сквозняков и при возможности используйте тепловую пушку для локального подогрева воздуха до +10…+15 °C.
Как проверить качество сварного соединения, выполненного на холоде?
Первый рубеж диагностики — визуальный осмотр: качественный шов имеет равномерный валик грата по всему периметру, без разрывов и цветовых аномалий. Если грат отсутствует с одной стороны или выглядит рваным, соединение ненадёжно. Второй способ — гидравлические испытания, но на холоде они малоинформативны, так как вода может замёрзнуть. Более надёжны акустический метод или опрессовка воздухом с выдержкой под давлением не менее 30 минут.