Почему сварка остаётся безальтернативной для подземных магистралей
Когда речь заходит о транспортировке горючих сред под давлением, любые разъёмные соединения рассматриваются как потенциальные точки утечки. Именно поэтому монтаж стальных газопроводов на сварных соединениях превратился в отраслевой стандарт: монолитность шва исключает ослабление узла под воздействием вибраций и температурных деформаций.
В отличие от фланцев или резьбовых фитингов, сварной стык не требует обслуживания и не теряет герметичности с годами. Для линейной части магистралей это критично: скрытая прокладка в траншее не оставляет шансов на ревизию, поэтому надёжность каждого стыка закладывается ещё на этапе подготовки.
Подготовка кромок и сборка: где рождается качество шва
Прежде чем зажечь дугу, трубу нужно правильно подготовить. Кромки очищают от грунта, масла и ржавчины, а затем снимают фаску под требуемым углом — это обеспечивает полный провар корня шва и отсутствие шлаковых включений. Геометрия разделки напрямую влияет на то, как распределится тепловложение.
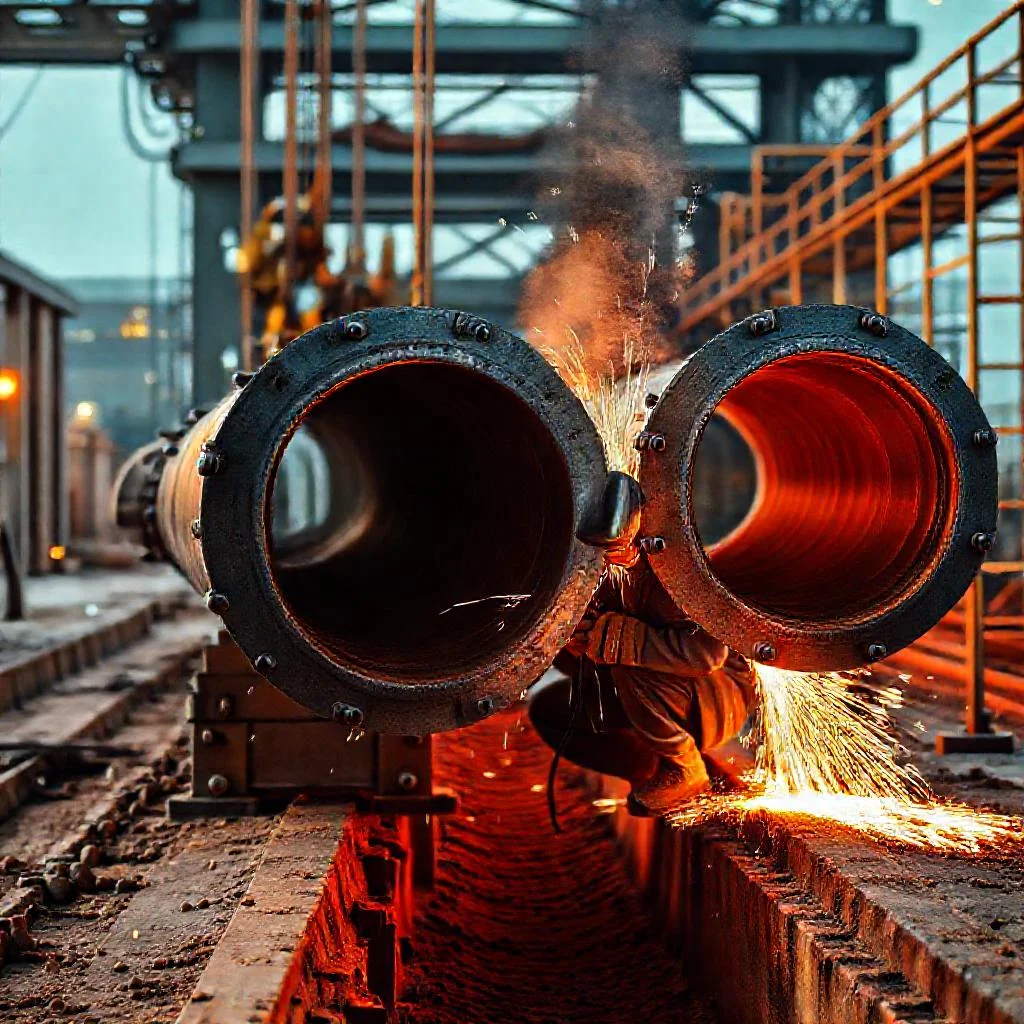
Сборка ведётся с использованием центраторов и прихваток, которые фиксируют зазор по всему периметру. Смещение кромок свыше нормативных значений недопустимо: оно рождает непровары, которые под давлением превращаются в концентраторы напряжения.
- Очистка внутренней и наружной поверхности минимум на 20 мм от стыка.
- Контроль величины зазора и угла скоса кромок шаблонами.
- Фиксация прихватками равномерно по окружности, без ослабления сечения.
- Проверка соосности и отсутствия овальности в зоне соединения.
Технологии сварки: ручная дуга, аргон и автоматика
Выбор метода диктуется диаметром, толщиной стенки и условиями площадки. Для поворотных стыков небольших диаметров часто применяют ручную дуговую сварку покрытыми электродами, тогда как ответственные участки большого сечения варят автоматическими комплексами под слоем флюса или в среде защитных газов.
Аргонодуговая сварка неплавящимся электродом незаменима при формировании корневого прохода: она даёт чистый, гладкий валик без грата внутри трубы. Последующие заполняющие слои можно выполнять более производительными способами, комбинируя технологии в рамках одного стыка.
Сварной шов газопровода — это не просто соединение металла, а расчётная конструкция, которая живёт вместе с трубой десятилетиями и принимает на себя всю нагрузку транспортируемой среды.
Термические режимы и контроль остывания
Сталь склонна к закалке в зоне термического влияния, поэтому скорость охлаждения приходится регулировать. При отрицательных температурах или большой толщине стенки применяют подогрев и термочехлы, замедляющие отвод тепла и предотвращающие образование хрупких структур.
После завершения прохода важно дать металлу остыть естественным образом, не обливая водой. Резкий перепад температур рождает внутренние напряжения, которые впоследствии проявляются трещинами — скрытым и наиболее опасным дефектом.
Неразрушающий контроль и приёмка стыков
Визуальный осмотр и замеры — лишь первый рубеж. Обязательна радиографическая или ультразвуковая дефектоскопия, выявляющая внутренние поры, шлаки и непровары, невидимые снаружи. Процент контроля регламентируется проектом и категорией участка.
Дополнительно оценивают механические свойства и, при необходимости, проводят гидравлические или пневматические испытания. Только комплексная проверка даёт уверенность, что стык выдержит проектное давление и сезонные подвижки грунта.
Охрана труда и специфика полевых условий
Работа с газом и открытой дугой требует строгого соблюдения правил безопасности: заземление, вентиляция при работе в траншее, защита от искр. Сварщик обязан использовать щиток, спецодежду и средства защиты органов дыхания в замкнутых пространствах.
Полевые условия добавляют переменные — ветер, влажность, ограниченный доступ. Опытная бригада планирует последовательность проходов и укрытия заранее, чтобы не терять качество шва ради скорости. Грамотный монтаж на сварных соединениях — это баланс технологии, дисциплины и контроля на каждом этапе.
Особенности монтажа стальных газовых труб на сварных соединениях
| Этап / Параметр | Требования и особенности | Цель / Обоснование |
|---|---|---|
| Подготовка кромок | Очистка от грунта, масла и ржавчины; снятие фаски под требуемым углом | Обеспечение полного провара корня шва и отсутствие шлаковых включений |
| Очистка поверхности | Внутренняя и наружная поверхность минимум на 20 мм от стыка | Удаление загрязнений, влияющих на качество шва |
| Контроль геометрии | Контроль величины зазора и угла скоса кромок шаблонами | Обеспечение равномерного распределения тепловложения |
| Сборка | Использование центраторов и прихваток; фиксация зазора по всему периметру | Предотвращение смещения кромок свыше нормативных значений |
| Прихватки | Фиксация равномерно по окружности, без ослабления сечения | Сохранение прочности и герметичности соединения |
| Соосность | Проверка соосности и отсутствия овальности в зоне соединения | Исключение непроваров и концентраторов напряжения |
| Ручная дуговая сварка | Покрытые электроды; поворотные стыки небольших диаметров | Применение для стыков малых диаметров |
| Автоматическая сварка | Под слоем флюса или в среде защитных газов; ответственные участки большого сечения | Обеспечение качества на ответственных участках |
| Аргонодуговая сварка | Неплавящийся электрод; формирование корневого прохода | Чистый, гладкий валик без грата внутри трубы |
| Заполняющие слои | Более производительные способы; комбинирование технологий в рамках одного стыка | Повышение производительности при сохранении качества |
| Термические режимы | Подогрев и термочехлы при отрицательных температурах или большой толщине стенки | Замедление отвода тепла и предотвращение образования хрупких структур |
| Остывание | Естественное остывание металла, не обливая водой | Предотвращение внутренних напряжений и трещин |
| Визуальный осмотр | Осмотр и замеры — первый рубеж контроля | Первичная оценка качества стыка |
| Неразрушающий контроль | Радиографическая или ультразвуковая дефектоскопия | Выявление внутренних пор, шлаков и непроваров, невидимых снаружи |
| Процент контроля | Регламентируется проектом и категорией участка | Соблюдение нормативных требований |
| Испытания | Оценка механических свойств; гидравлические или пневматические испытания | Подтверждение выдерживания проектного давления и сезонных подвижек грунта |
| Охрана труда | Заземление, вентиляция при работе в траншее, защита от искр; щиток, спецодежда, средства защиты органов дыхания | Безопасность при работе с газом и открытой дугой |
| Полевые условия | Учёт ветра, влажности, ограниченного доступа; планирование последовательности проходов и укрытий заранее | Сохранение качества шва без потери скорости |
Частые вопросы по монтажу стальных газовых труб на сварных соединениях
Почему для подземных газопроводов применяют именно сварные соединения, а не фланцевые или резьбовые?
Разъёмные соединения считаются потенциальными точками утечки. Сварной шов обеспечивает монолитность узла, исключает ослабление под воздействием вибраций и температурных деформаций, не требует обслуживания и не теряет герметичности с годами, что критично при скрытой прокладке в траншее.
Как правильно подготовить кромки и собрать трубы перед сваркой?
Кромки очищают от грунта, масла и ржавчины, снимают фаску под требуемым углом для полного провара корня шва. Сборку ведут с центраторами и прихватками, контролируя зазор, угол скоса и соосность шаблонами. Смещение кромок свыше нормы недопустимо, так как рождает непровары и концентраторы напряжения.
Какие технологии сварки используют для стальных газопроводов?
Для поворотных стыков малых диаметров применяют ручную дуговую сварку покрытыми электродами. Ответственные участки большого сечения варят автоматическими комплексами под слоем флюса или в защитных газах. Корневой проход часто выполняют аргонодуговой сваркой неплавящимся электродом для чистого валика без грата, а заполняющие слои — более производительными способами.
Как термические режимы влияют на качество сварного шва газопровода?
Сталь склонна к закалке в зоне термического влияния, поэтому скорость охлаждения регулируют: при отрицательных температурах или большой толщине стенки применяют подогрев и термочехлы. Нельзя обливать шов водой — резкий перепад температур вызывает внутренние напряжения и трещины, наиболее опасный скрытый дефект.
Какой контроль проходят сварные стыки газопровода при приёмке?
Помимо визуального осмотра и замеров обязательна радиографическая или ультразвуковая дефектоскопия для выявления внутренних пор, шлаков и непроваров. Процент контроля регламентируется проектом и категорией участка. Дополнительно оценивают механические свойства и при необходимости проводят гидравлические или пневматические испытания.