Почему алюминиевый слой меняет правила игры
Представьте, что вы собираете систему отопления или водоснабжения с температурой теплоносителя под 90 °C. Обычный полипропилен в таких условиях ведёт себя как губка — он расширяется, удлиняется и рано или поздно деформируется. Именно для этого производители внедряют внутрь стенки трубы алюминиевую фольгу, которая берёт на себя компенсацию теплового линейного удлинения.
Армированный PPR отличается от гомогенного собрата не только прочностью. У него в разы ниже коэффициент термического расширения, выше устойчивость к внутреннему давлению и заметно меньшая кислородопроницаемость. Последний фактор критичен для замкнутых контуров: без барьерного слоя кислород проникает через стенку и ускоряет коррозию стальных элементов — котла, радиаторов, насосов.
Разбираемся в типах армирования и маркировке
Прежде чем брать в руки сварочный аппарат, определите, с какой именно трубой работаете. Алюминий может располагаться по-разному, и от этого напрямую зависит технология подготовки торца и выбор фитингов. Ошибка на этом этапе приводит к расслоению стенки и протечкам под давлением.
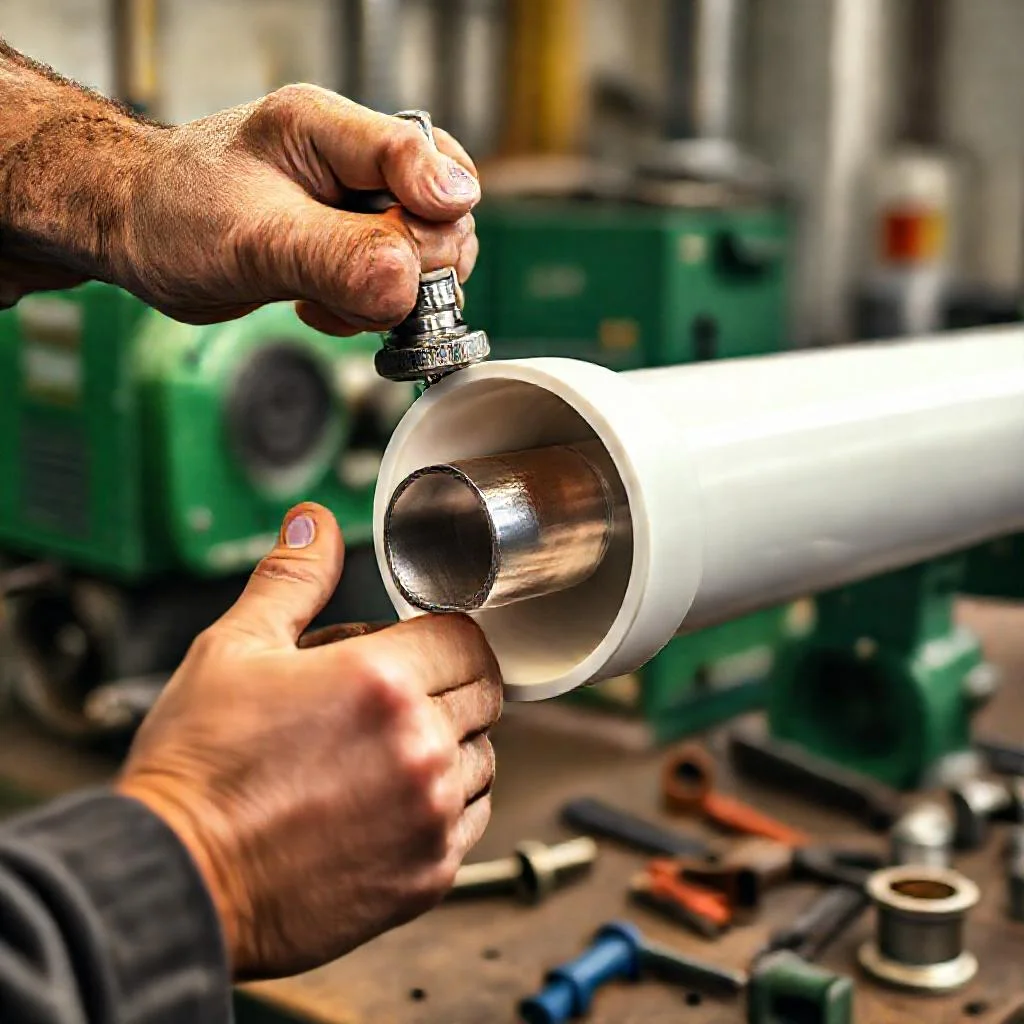
На рынке встречаются три конструктивных решения, и каждое требует своего подхода к монтажу. Особенно внимательным стоит быть с трубами, где металлический слой проходит вплотную к внутренней поверхности — они чувствительны к качеству зачистки.
- Труба с алюминием по центру стенки (PPR-AL-PPR) — классика, требует торцевой зачистки до слоя полимера с двух сторон.
- Труба с фольгой у внешней поверхности (PPR-AL) — нужна аккуратная срезка верхнего слоя без повреждения металла.
- Труба с перфорированным алюминием в середине — считается наиболее надёжной, но требует строгого соблюдения глубины зачистки.
- Труба со стекловолокном (PPR-FB-PPR) — не содержит металла, но часто продаётся под видом армированной; технология монтажа у неё другая.
Инструмент и подготовка торца: где рождается герметичность
Сварка армированного полипропилена начинается задолго до нагрева паяльника. Ключевой момент — удаление алюминиевого слоя с торца на глубину будущего раструба фитинга. Только так расплавленный полимер сможет сплавиться в монолит, а не «обнять» фольгу, оставив микрощель для протечки.
Для этих задач используется шейвер (торцеватель) с регулируемым вылетом ножей либо специальный калибратор. Забудьте про нож или наждачку — они дают неравномерную кромку и рвут структуру. После зачистки торец обязан быть гладким, без задиров и следов металла.
Армированная труба прощает многое, кроме одного — небрежно снятого алюминия на торце. Именно там скрывается 90% будущих аварий.
Технология пайки: температура, время, движение
Настройте сварочный аппарат на 260 °C — это эталонная температура для PPR. При более низких значениях полимер не достигает вязкотекучего состояния, при более высоких начинает деградировать, теряя эластичность. Нагревательные насадки подбираются строго по диаметру, а их загрязнение — прямой путь к браку.
Одновременно вводите трубу в гильзу, а фитинг в дорн. Выдерживайте время нагрева согласно таблице производителя — оно зависит от диаметра и толщины стенки, и для армированных изделий обычно выше на 1–2 секунды. Затем быстро, без вращения, соедините элементы и удерживайте в неподвижном состоянии весь период остывания.
Полезно помнить о нюансах, которые отличают работу с армированным материалом от обычного:
- Не вращайте детали при соединении — это срывает сформированный сварной шов.
- Не превышайте время нагрева: перегрев ведёт к сужению внутреннего прохода.
- Учитывайте направление потока при монтаже — алюминиевый слой не должен контактировать с агрессивной средой.
- После остывания проверьте проход: излишки расплава внутри трубы уменьшают пропускную способность.
Компенсация расширения и типичные ошибки
Даже с алюминиевым барьером труба не становится абсолютно статичной — линейное удлинение просто снижается примерно в пять раз. На длинных прямых участках это всё равно требует компенсаторов: П-образных петель, сильфонных узлов или подвижных опор. Жёсткое крепление без запаса движения — гарантированный разрыв шва при первом же серьёзном нагреве.
Вторая распространённая ошибка — экономия на фитингах. Армированную трубу нельзя соединять с обычными тонкостенными муфтами вслепую: убедитесь, что посадочная глубина соответствует диаметру и что производитель допускает такое сочетание. И не забывайте про опрессовку контура перед финишной заливкой — это единственный способ проверить систему без риска затопить соседей.
Сравнение типов армирования и особенности монтажа полипропиленовых труб
| Тип трубы / маркировка | Расположение армирующего слоя | Особенности подготовки торца | Ключевые требования монтажа |
|---|---|---|---|
| PPR-AL-PPR | Алюминий по центру стенки | Торцевая зачистка до слоя полимера с двух сторон | Классическая технология, требует шейвера или калибратора с регулируемым вылетом ножей |
| PPR-AL | Фольга у внешней поверхности | Аккуратная срезка верхнего слоя без повреждения металла | Повышенная осторожность при зачистке, чтобы не нарушить металлический слой |
| PPR с перфорированным алюминием | Перфорированный алюминий в середине | Строгое соблюдение глубины зачистки | Считается наиболее надёжной конструкцией, но требует точного контроля глубины |
| PPR-FB-PPR | Стекловолокно (без металла) | Технология монтажа отличается от армированных труб | Часто продаётся под видом армированной, но не содержит металла |
Частые вопросы по монтажу полипропиленовых труб с алюминиевым армированием
Зачем вообще нужно удалять алюминиевый слой с торца армированной трубы перед пайкой?
Ключевой момент монтажа — удаление алюминиевого слоя с торца на глубину будущего раструба фитинга. Только так расплавленный полимер сможет сплавиться в монолит, а не «обнять» фольгу, оставив микрощель для протечки. Именно в небрежно снятом алюминии скрывается около 90% будущих аварий.
Каким инструментом правильно зачищать торец армированной трубы?
Для этих задач используется шейвер (торцеватель) с регулируемым вылетом ножей либо специальный калибратор. Нож или наждачка не подходят: они дают неравномерную кромку и рвут структуру. После зачистки торец обязан быть гладким, без задиров и следов металла.
Какие типы армирования существуют и чем они отличаются при монтаже?
Встречаются три конструктивных решения: труба с алюминием по центру стенки (PPR-AL-PPR) требует торцевой зачистки до слоя полимера с двух сторон; труба с фольгой у внешней поверхности (PPR-AL) нуждается в аккуратной срезке верхнего слоя без повреждения металла; труба с перфорированным алюминием в середине считается наиболее надёжной, но требует строгого соблюдения глубины зачистки. Отдельно стоит труба со стекловолокном (PPR-FB-PPR) — металла в ней нет, но её часто продают под видом армированной, и технология монтажа у неё другая.
Какая температура и время нагрева нужны при пайке армированного полипропилена?
Настройте сварочный аппарат на 260 °C — это эталонная температура для PPR. При более низких значениях полимер не достигает вязкотекучего состояния, при более высоких начинает деградировать, теряя эластичность. Время нагрева зависит от диаметра и толщины стенки и для армированных изделий обычно выше на 1–2 секунды. Не вращайте детали при соединении — это срывает сформированный сварной шов.
Нужны ли компенсаторы расширения, если труба армирована алюминием?
Да, нужны. Даже с алюминиевым барьером труба не становится абсолютно статичной — линейное удлинение просто снижается примерно в пять раз. На длинных прямых участках это всё равно требует компенсаторов: П-образных петель, сильфонных узлов или подвижных опор. Жёсткое крепление без запаса движения — гарантированный разрыв шва при первом же серьёзном нагреве.