Почему полипропилен требует особого подхода к фитингам
Полипропилен — материал с памятью формы и низкой теплопроводностью, поэтому соединение деталей здесь происходит не за счёт резьбы или клея, а методом термической диффузии. Муфта и угольник работают как продолжение трубы: при правильной пайке граница между ними исчезает, образуя монолит. Ошибка в паре градусов или секунд выдержки — и стык теряет герметичность задолго до окончания гарантии.
Ключевое отличие от металла — необходимость учитывать коэффициент линейного расширения. Если жёстко зафиксировать угольник без компенсатора, при нагреве он срежет собственный шов. Поэтому монтаж начинается не с паяльника, а с расчёта схемы: где будут скользящие опоры, а где — неподвижные захваты.
Инструментальная база и температура: точки невозврата
Паяльник для раструбной сварки должен держать 260–270 °C. Недогрев даёт «холодную» спайку с видимой ниткой расплава, перегрев — деградацию структуры и сужение прохода. Термометр на корпусе врёт, поэтому профессионалы проверяют нагрев по контрольной спайке или инфракрасным пирометром раз в смену.
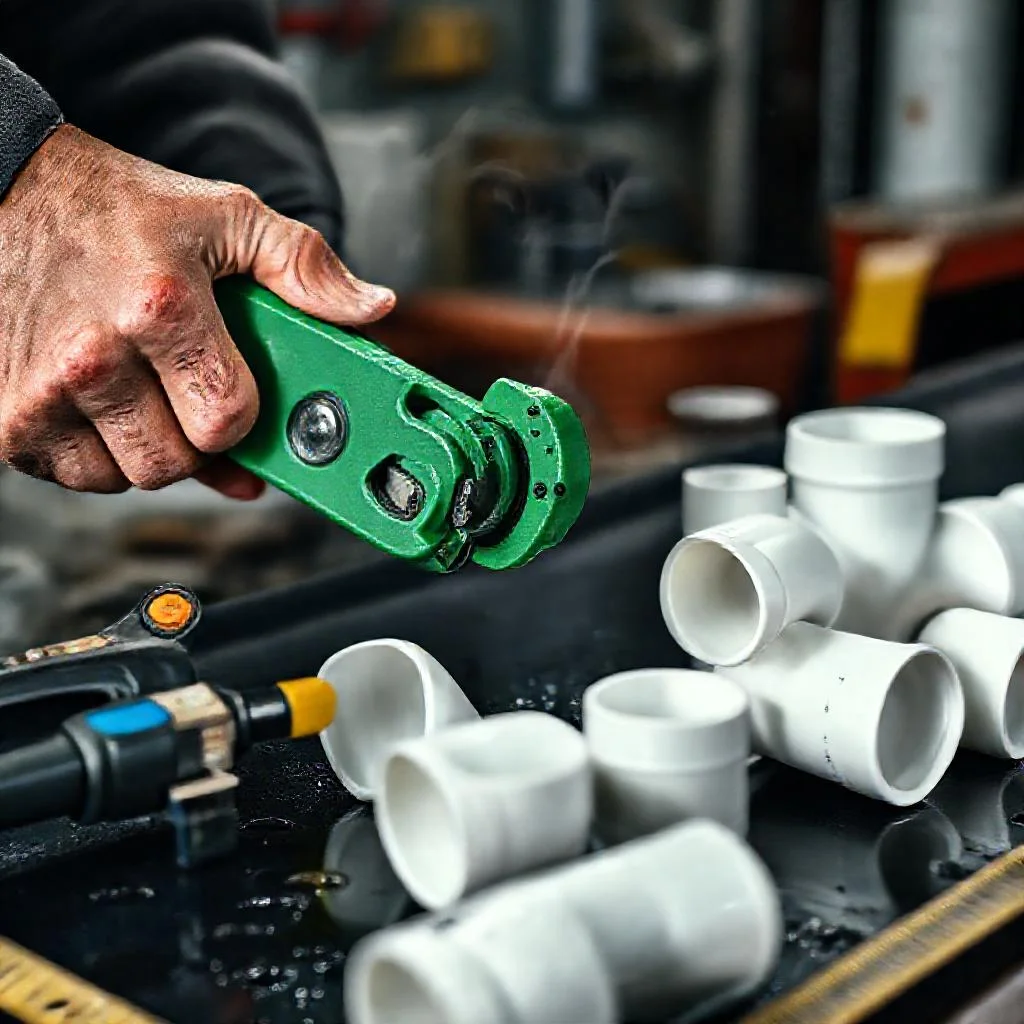
Насадки подбираются строго по диаметру: для 20-мм трубы глубина паза — 14–16 мм, для 25-мм — 17–19 мм. Если насадка разбита или покрыта нагаром, геометрия плавления нарушается, и муфта садится с перекосом. Чистка латунной щёткой после каждых 20 паек — не паранойя, а регламент.
- Труборез с храповым механизмом — даёт перпендикулярный рез без овальности.
- Калибратор и фаскосниматель — снимают внутреннюю фаску и наружную фаску 2 мм.
- Маркер глубины посадки — риска на трубе гарантирует, что фитинг сядет до упора.
- Ключ для подтяжки резьбовых комбинаций — только после остывания полимера.
Технология пайки муфты: от разметки до фиксации
Муфта — самый частый фитинг при наращивании магистрали. Алгоритм прост, но требует хладнокровия: одновременно вводим трубу в насадку на глубину риски, а муфту — на её посадочную глубину. Держим 5–7 секунд для 20-го диаметра, затем без вращения соединяем и удерживаем 4–6 секунд. Любой поворот после стыковки рвёт формирующуюся молекулярную сетку.
Критичный нюанс — компенсация осевого смещения. Если муфта соединяет два жёстко закреплённых участка, при остывании возникает внутреннее напряжение. Решение: одна из сторон должна иметь свободный ход в скользящей клипсе не менее 10 мм на каждый метр длины.
Полипропилен не прощает суеты: пока расплав горячий, он пластичен, но стоит ему схватиться — любая поправка превращает шов в трещину.
Угольник: геометрия поворота и скрытые ловушки
Угол 90° создаёт гидравлическое сопротивление и зону турбулентности. При монтаже важно выдержать соосность: перекос в 3–5° уже даёт неравномерный прогрев стенок и риск протечки по внутренней галтели. Для поворотов на 45° используют готовые отводы — гнуть полипропилен нельзя, он не обладает пластичностью меди.
Второй момент — армирование. Для угольников на горячей воде берут фитинги с латунной вставкой или стекловолокном. Обычный гомогенный полипропилен при 70 °C теряет жёсткость, и поворот становится слабым звеном системы. Проверяйте маркировку: синяя полоса — холодная вода, красная — горячая, но у армированных деталей она часто отсутствует.
Контроль качества и типичные дефекты стыка
Визуальный осмотр — первый фильтр. После остывания на шве должен быть равномерный валик по всему периметру, без раковин и наплывов. Если валик отсутствует с одной стороны — труба не дошла до упора, такой узел режется и перепаивается. Проверка на герметичность проводится не раньше чем через час, когда полимер наберёт 80% прочности.
Опрессовка холодной водой под давлением 1,5 от рабочего выявляет свищи, но не заменяет тепловое испытание. Финальный тест — прогрев системы до 80 °C и выдержка под давлением 30 минут. Именно на горячей воде проявляются дефекты, скрытые при комнатной температуре.
- Смещение фитинга вдоль оси — признак недостаточной глубины посадки.
- Кольцевая трещина у основания — перегрев или проворот при стыковке.
- Сужение прохода — избыток расплава, выдавившего внутрь трубы.
- Побеление шва — признак внутреннего напряжения и скорого разрыва.
Профессиональный монтаж муфт и угольников — это дисциплина рук и расчёт головой. Соблюдение температурного режима, глубины посадки и компенсационных зазоров превращает набор пластиковых деталей в систему, которая служит десятилетиями без аварий.
Параметры монтажа муфт и угольников из полипропилена
| Параметр | Значение / Требование | Последствие нарушения |
|---|---|---|
| Температура паяльника | 260–270 °C | Недогрев — «холодная» спайка с видимой ниткой расплава; перегрев — деградация структуры и сужение прохода |
| Глубина паза насадки для трубы 20 мм | 14–16 мм | Нарушение геометрии плавления, перекос посадки муфты |
| Глубина паза насадки для трубы 25 мм | 17–19 мм | Нарушение геометрии плавления, перекос посадки муфты |
| Периодичность чистки насадок латунной щёткой | После каждых 20 паек | Нагар и разбитая насадка нарушают геометрию плавления |
| Наружная фаска | 2 мм | — |
| Время нагрева муфты (диаметр 20 мм) | 5–7 секунд | Недостаточная диффузия, потеря герметичности стыка |
| Время удержания после стыковки (диаметр 20 мм) | 4–6 секунд | Проворот рвёт формирующуюся молекулярную сетку |
| Свободный ход в скользящей клипсе | Не менее 10 мм на каждый метр длины | Внутреннее напряжение при остывании, срез шва при нагреве |
| Допустимый перекос угольника | Не более 3–5° | Неравномерный прогрев стенок, риск протечки по внутренней галтели |
| Материал угольников для горячей воды | С латунной вставкой или стекловолокном (армированные) | Обычный гомогенный полипропилен при 70 °C теряет жёсткость, поворот становится слабым звеном |
| Маркировка труб | Синяя полоса — холодная вода; красная — горячая; у армированных часто отсутствует | Неверный подбор фитинга под условия эксплуатации |
| Минимальное время до проверки на герметичность | Не раньше чем через час (полимер набирает 80% прочности) | Ложная оценка прочности стыка |
| Давление при опрессовке холодной водой | 1,5 от рабочего | Не выявляет дефекты, скрытые при комнатной температуре |
| Финальное тепловое испытание | Прогрев до 80 °C и выдержка под давлением 30 минут | Дефекты горячей воды остаются невыявленными |
Частые вопросы по монтажу муфт и угольников для полипропиленовых труб
Какая температура паяльника нужна для сварки полипропиленовых муфт и угольников?
Паяльник для раструбной сварки должен держать 260–270 °C. Недогрев даёт «холодную» спайку с видимой ниткой расплава, а перегрев — деградацию структуры и сужение прохода. Термометр на корпусе может врать, поэтому нагрев проверяют по контрольной спайке или инфракрасным пирометром раз в смену.
Сколько секунд держать трубу и фитинг в насадке при пайке муфты?
Для 20-го диаметра трубу вводят в насадку на глубину риски, а муфту — на её посадочную глубину, и держат 5–7 секунд. Затем без вращения соединяют и удерживают 4–6 секунд. Любой поворот после стыковки рвёт формирующуюся молекулярную сетку.
Почему нельзя вращать или поправлять фитинг после соединения?
Полипропилен не прощает суеты: пока расплав горячий, он пластичен, но стоит ему схватиться — любая поправка превращает шов в трещину. Поворот после стыковки разрывает формирующуюся молекулярную сетку и нарушает герметичность соединения.
Нужны ли компенсационные зазоры при монтаже муфт и угольников?
Да. Полипропилен имеет высокий коэффициент линейного расширения: если жёстко зафиксировать угольник без компенсатора, при нагреве он срежет собственный шов. Одна из сторон соединения должна иметь свободный ход в скользящей клипсе не менее 10 мм на каждый метр длины.
Какие фитинги выбрать для горячей воды — обычные или армированные?
Для угольников и муфт на горячей воде берут фитинги с латунной вставкой или стекловолокном. Обычный гомогенный полипропилен при 70 °C теряет жёсткость, и поворот становится слабым звеном системы. При этом у армированных деталей цветовая маркировка (синяя или красная полоса) часто отсутствует, поэтому ориентируйтесь на маркировку производителя.