Почему пресс-соединения вытесняют резьбовые аналоги
Металлопластик ценится за сочетание гибкости и прочности, но слабое место любой такой трассы — стыки. Там, где раньше приходилось наматывать лен и выверять момент затяжки, сегодня доминирует холодная опрессовка. Технология предполагает необратимую деформацию гильзы, которая навсегда фиксирует трубу на штуцере.
Интерес к таким соединениям продиктован не модой, а физикой. Отсутствие резьбы убирает риск протечек из-за вибраций или температурного расширения. Это критично для систем отопления и ГВС, где циклы нагрева и остывания постоянно испытывают узел на прочность.
Анатомия фитинга и роль каждого элемента
Чтобы понять, как работает узел, разберите его на составляющие. Внутри корпуса находится латунный штуцер с насечками, поверх которого надевается труба. Снаружи обжимается гильза из нержавейки или латуни. Именно она берет на себя функцию «замка».
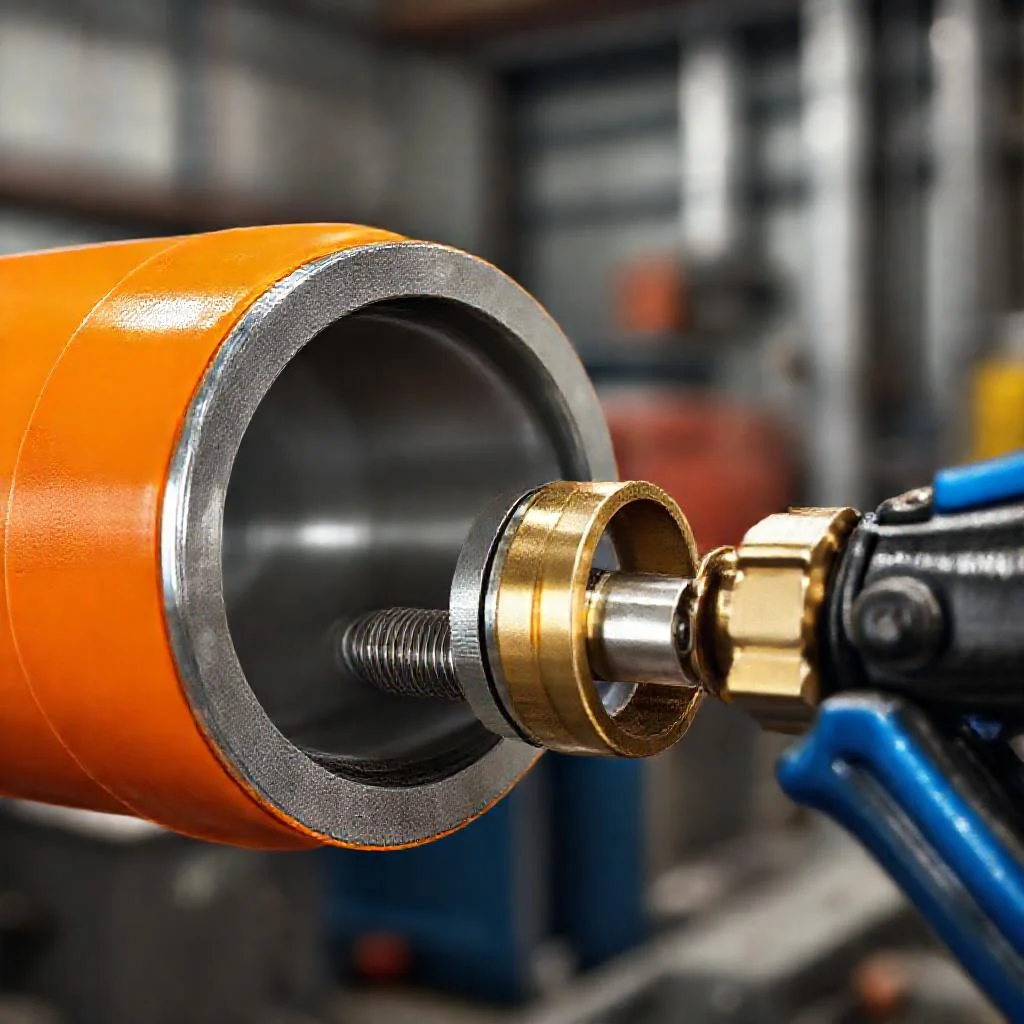
Ключевой элемент — кольцевые выступы на штуцере. При обжиме они буквально вдавливают внутренний слой металлопластика (сшитый полиэтилен) в канавки. Это создает двойной барьер: механический упор и герметичность без использования резиновых прокладок, которые со временем дубеют.
Технология опрессовки: от торцовки до контрольного зазора
Качество монтажа на 80% зависит от подготовки трубы. Сначала калибратором снимают фаску и выравнивают внутренний диаметр. Если пренебречь этой операцией, кромка завернется и перекроет поток или повредит уплотнительное кольцо.
Далее на трубопровод надевается гильза, а затем штуцер вставляется до упора. Важно визуально контролировать, чтобы торец трубы упирался в буртик фитинга. Люфт или перекос приведут к тому, что пресс-клещи сомкнут гильзу неравномерно.
- Проверка метки глубины посадки: труба должна сидеть строго до рисок на корпусе.
- Перпендикулярность реза: любой скос приведет к закусыванию кромки.
- Состояние губок инструмента: износ профиля не даст нужного давления обжима.
- Контроль зева: после сжатия между губками пресса и гильзой не должно оставаться зазора.
Сам процесс занимает секунды, но требует физического усилия. Гидравлические клещи развивают давление, достаточное для того, чтобы металл «потек» и заполнил все неровности. Электрические и ручные модели работают по схожему принципу, разница лишь в скорости и удобстве.
Особое внимание уделите угловым соединениям. В стесненных условиях сложно подобрать положение инструмента, поэтому существуют поворотные головки. Они позволяют обжать штуцер даже в нише или штробе, не деформируя соседние ветки.
Ключевые ошибки, ведущие к разгерметизации
Самая распространенная ошибка новичков — повторное использование гильзы. Это неразъемное соединение, и попытка сэкономить на новой детали после демонтажа обречена на провал. Металл уже получил остаточную деформацию и не обеспечит нужного обжатия.
Второй враг — несовместимость профиля. Инструмент с маркировкой одного производителя может визуально подходить к фитингам другого, но геометрия сжатия будет отличаться. Результат — микротечи, которые проявятся под давлением через несколько месяцев.
«Пресс-фитинг не прощает халатности: он либо загерметизирован намертво, либо течет. Середины не бывает — и в этом его главное преимущество перед резьбой».
Влияние среды и температурных деформаций
Металлопластик имеет коэффициент линейного расширения, близкий к меди. При нагреве труба удлиняется, создавая напряжение в точках фиксации. Пресс-соединение компенсирует эти подвижки за счет того, что гильза охватывает трубу по всей окружности, а не точечно, как резьба.
Однако при монтаже скрытых трасс в стяжку важно помнить о защите от электрохимической коррозии. Латунный штуцер и стальная гильза в агрессивной среде могут стать гальванической парой. Изоляция тела фитинга и использование пластиковых гильз для некоторых типов труб решают эту проблему.
Приемка системы и испытания давлением
После сборки контура нельзя сразу пускать теплоноситель. Сначала проводится визуальный осмотр: все гильзы должны быть одинаково обжаты, без перекосов и трещин. Затем систему заполняют холодной водой и создают избыточное давление, превышающее рабочее в полтора раза.
Испытания выдерживают от 15 минут до нескольких часов. Если манометр держит стрелку, а на стыках нет капель, можно зачеканивать штробы или заливать стяжку. Опрессовка — единственный способ гарантировать, что скрытые работы не превратятся в ремонт с демонтажем стен.
Параметры и правила монтажа пресс-фитингов для металлопластиковых труб
| Этап / Параметр | Требование / Значение | Последствие нарушения |
|---|---|---|
| Подготовка трубы | Снятие фаски и выравнивание внутреннего диаметра калибратором | Кромка завернется, перекроет поток или повредит уплотнительное кольцо |
| Глубина посадки | Торец трубы упирается в буртик фитинга; труба сидит строго до рисок на корпусе | Люфт или перекос — пресс-клещи сомкнут гильзу неравномерно |
| Перпендикулярность реза | Рез строго перпендикулярен оси трубы | Любой скос приведет к закусыванию кромки |
| Состояние губок инструмента | Профиль губок без износа | Износ профиля не даст нужного давления обжима |
| Контроль зева | После сжатия между губками пресса и гильзой не должно оставаться зазора | Неполное обжатие, риск разгерметизации |
| Конструкция соединения | Латунный штуцер с кольцевыми насечками + обжимная гильза из нержавейки или латуни | — |
| Принцип герметизации | Кольцевые выступы штуцера вдавливают внутренний слой сшитого полиэтилена в канавки; двойной барьер — механический упор и герметичность без резиновых прокладок | — |
| Тип соединения | Неразъемное; гильза не подлежит повторному использованию | Металл получил остаточную деформацию и не обеспечит нужного обжатия |
| Совместимость профиля | Инструмент и фитинг одного производителя | Геометрия сжатия отличается — микротечи под давлением через несколько месяцев |
| Угловые соединения | Применение поворотных головок в стесненных условиях (ниша, штроба) | Невозможность обжать штуцер без деформации соседних веток |
| Защита от коррозии | Изоляция тела фитинга; пластиковые гильзы для некоторых типов труб | Латунный штуцер и стальная гильза в агрессивной среде становятся гальванической парой |
| Испытания давлением | Заполнение холодной водой; давление выше рабочего в 1,5 раза; выдержка от 15 минут до нескольких часов | — |
| Критерий приемки | Манометр держит стрелку, на стыках нет капель; все гильзы одинаково обжаты, без перекосов и трещин | Без опрессовки скрытые работы превратятся в ремонт с демонтажем стен |
Частые вопросы по монтажу пресс-фитингов для металлопластиковых труб
Нужно ли калибровать металлопластиковую трубу перед установкой пресс-фитинга?
Да, калибровка обязательна. Калибратором снимают фаску и выравнивают внутренний диаметр трубы. Если пренебречь этой операцией, кромка завернется и перекроет поток или повредит уплотнительное кольцо.
Можно ли повторно использовать гильзу пресс-фитинга после демонтажа?
Нет, повторное использование гильзы недопустимо. Это неразъемное соединение, и после демонтажа металл уже получил остаточную деформацию и не обеспечит нужного обжатия. Попытка сэкономить на новой детали обречена на провал.
Почему инструмент одного производителя может не подойти к фитингам другого?
Из-за несовместимости профиля. Инструмент с маркировкой одного производителя может визуально подходить к фитингам другого, но геометрия сжатия будет отличаться. Результат — микротечи, которые проявятся под давлением через несколько месяцев.
Как проверить качество опрессовки после обжима гильзы?
Нужно визуально контролировать несколько моментов: труба должна сидеть строго до рисок на корпусе, рез должен быть перпендикулярным, губки инструмента — в исправном состоянии, а после сжатия между губками пресса и гильзой не должно оставаться зазора (контроль зева).
Какие испытания проводят перед заливкой скрытых пресс-соединений в стяжку?
Сначала проводят визуальный осмотр: все гильзы должны быть одинаково обжаты, без перекосов и трещин. Затем систему заполняют холодной водой и создают избыточное давление, превышающее рабочее в полтора раза. Испытания выдерживают от 15 минут до нескольких часов — если манометр держит стрелку и на стыках нет капель, можно зачеканивать штробы или заливать стяжку.