Почему оцинковка диктует свои правила монтажа
Оцинкованная сталь — не просто бюджетная альтернатива нержавейке. Тонкий слой цинка создаёт гальваническую защиту, но одновременно делает материал капризным к механическим воздействиям. Повредите покрытие — и коррозия начнёт свою разрушительную работу именно в этой точке.
Именно поэтому классические приёмы монтажа воздуховодов из чёрной стали здесь не работают. Вам придётся забыть про сварку и агрессивные абразивы — каждый удар молотка или неаккуратный рез болгаркой оставляет незащищённую зону, которая со временем превратится в очаг ржавчины.
Инструмент и подготовка: что действительно важно
Профессиональные монтажники знают: качество шва начинается с кромки. Для резки оцинковки используйте электролобзик с пилкой по металлу или гильотинные ножницы — они дают ровный срез без нагрева и деформации цинкового слоя. Болгарка с абразивным диском категорически не подходит: она выжигает защиту и оставляет заусенцы.
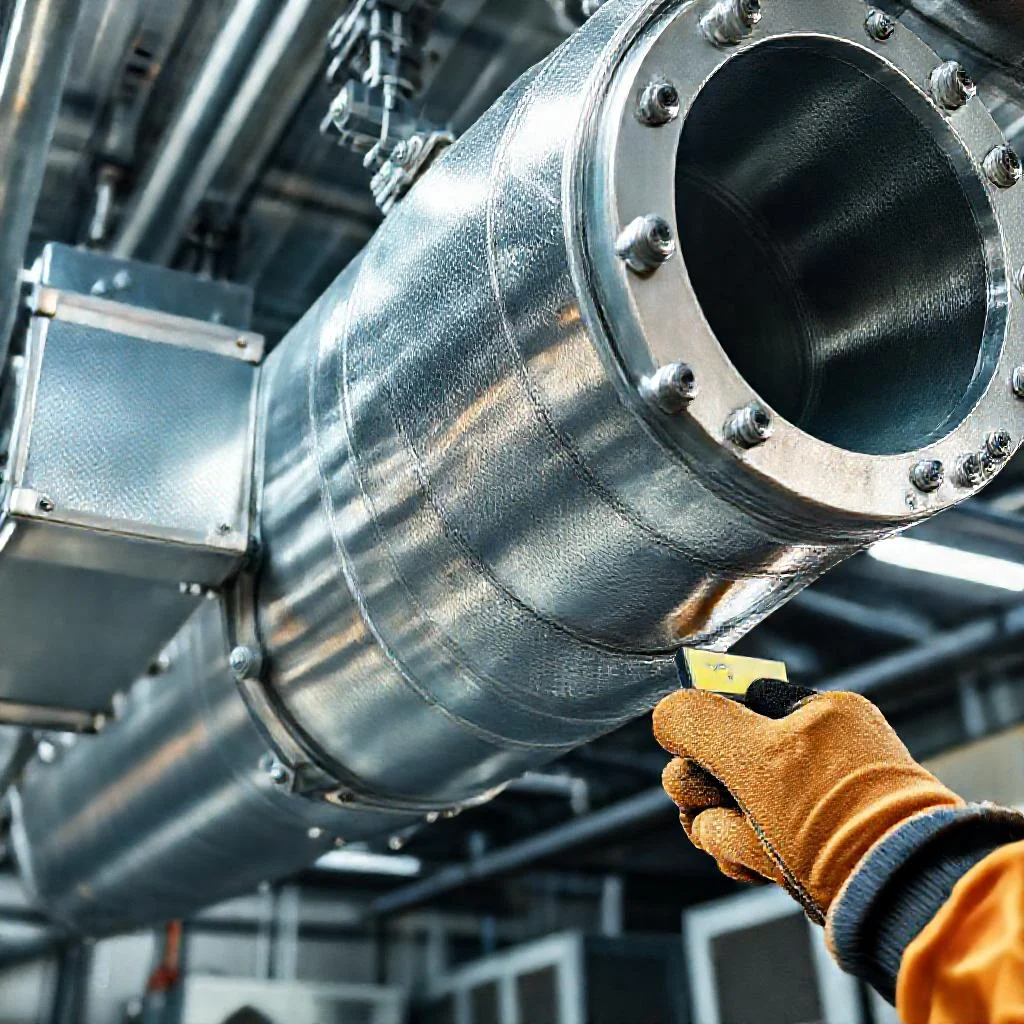
Перед сборкой каждую кромку обязательно обрабатывайте антикоррозийной грунтовкой по металлу. Это не паранойя, а норма отраслевого стандарта — микротрещины на сгибах фальца появляются уже при транспортировке.
- Электролобзик или высечные ножницы для фигурного реза.
- Киянка с резиновым бойком — для правки без повреждения покрытия.
- Динамометрическая отвёртка для саморезов по металлу с EPDM-шайбой.
- Грунт-эмаль с высоким содержанием цинка для обработки срезов.
«Оцинковка прощает ошибки в расчётах, но никогда — в обращении. Один необработанный рез стоит дороже, чем весь сэкономленный на грунтовке час».
Фальцевые и ниппельные соединения: где кроется герметичность
Современный монтаж воздуховодов из оцинкованной стали тяготеет к фальцевым соединениям — они обеспечивают механическую прочность и минимизируют утечки. Прямоугольные системы чаще собирают на рейке, круглые — на ниппеле или бандажном хомуте. Главное правило: стык должен быть плотным до установки уплотнителя, иначе герметик не спасёт.
Для круглых каналов используйте ниппельное соединение с резиновым уплотнением — оно компенсирует температурные деформации и вибрацию. Прямоугольные фланцы сажайте на бутиловый герметик: он сохраняет эластичность десятилетиями, в отличие от силикона, который со временем твердеет и трескается.
Крепление к строительным конструкциям: шаг и вес
Оцинкованные воздуховоды легче стальных черных аналогов примерно на 8–12%, но это не отменяет расчёта нагрузок. Шаг подвесов для каналов диаметром до 400 мм — не более 3 метров, для больших сечений — 1,5–2 метра. Экономия на крепеже обернётся провисанием и разгерметизацией стыков.
Используйте траверсы с резиновыми виброизоляторами: они гасят шум от работы вентилятора и предотвращают контактную коррозию в местах соприкосновения разнородных металлов. Если воздуховод проходит через стену, обязательно устанавливайте гильзу с зазором — прямое касание с бетоном недопустимо.
Теплоизоляция и защита от конденсата
Оцинковка — отличный проводник холода. При транспортировке влажного воздуха по холодному чердаку или подвалу конденсат гарантирован. Поэтому наружную поверхность канала покрывают рулонной изоляцией с фольгированным слоем, проклеивая стыки алюминиевым скотчем.
Важно: изоляция не должна сжимать воздуховод и создавать мостики холода в местах крепления. Применяйте терморазрывные прокладки между подвесом и корпусом. В противном случае точка росы сместится прямо на металл, и цинковое покрытие начнёт разрушаться изнутри.
Особенности монтажа оцинкованных воздуховодов для вентиляции
| Параметр / Этап монтажа | Требование | Инструмент / Материал | Последствия нарушения |
|---|---|---|---|
| Резка оцинковки | Ровный срез без нагрева и деформации цинкового слоя | Электролобзик с пилкой по металлу, гильотинные ножницы, высечные ножницы | Выжигание защиты и заусенцы при использовании болгарки с абразивным диском |
| Обработка кромок | Обязательная обработка каждой кромки антикоррозийной грунтовкой по металлу | Грунт-эмаль с высоким содержанием цинка | Коррозия в незащищённых зонах, микротрещины на сгибах фальца |
| Правка элементов | Правка без повреждения цинкового покрытия | Киянка с резиновым бойком | Повреждение покрытия, очаги ржавчины |
| Крепёж саморезами | Контролируемое усилие затяжки | Динамометрическая отвёртка, саморезы по металлу с EPDM-шайбой | Нарушение герметичности, повреждение покрытия |
| Соединения круглых каналов | Ниппельное соединение с резиновым уплотнением или бандажный хомут | Ниппель, резиновое уплотнение, бандажный хомут | Утечки, некомпенсированные температурные деформации и вибрация |
| Соединения прямоугольных каналов | Плотный стык до установки уплотнителя, сборка на рейке | Бутиловый герметик (сохраняет эластичность десятилетиями) | Разгерметизация; силикон со временем твердеет и трескается |
| Шаг подвесов до 400 мм | Не более 3 метров | Траверсы с резиновыми виброизоляторами | Провисание и разгерметизация стыков |
| Шаг подвесов для больших сечений | 1,5–2 метра | Траверсы с резиновыми виброизоляторами | Провисание и разгерметизация стыков |
| Крепление к конструкциям | Использование виброизоляторов | Траверсы с резиновыми виброизоляторами | Шум от вентилятора, контактная коррозия разнородных металлов |
| Проход через стену | Установка гильзы с зазором, прямое касание с бетоном недопустимо | Гильза | Контактная коррозия, повреждение покрытия |
| Теплоизоляция | Покрытие наружной поверхности рулонной изоляцией с фольгированным слоем, проклейка стыков алюминиевым скотчем | Рулонная изоляция с фольгированным слоем, алюминиевый скотч | Конденсат при транспортировке влажного воздуха по холодному чердаку или подвалу |
| Защита от мостиков холода | Изоляция не должна сжимать воздуховод; терморазрывные прокладки между подвесом и корпусом | Терморазрывные прокладки | Смещение точки росы на металл, разрушение цинкового покрытия изнутри |
| Вес конструкции | Легче стальных чёрных аналогов примерно на 8–12% | — | Не отменяет расчёта нагрузок |
Частые вопросы по монтажу оцинкованных воздуховодов
Почему при монтаже оцинкованных воздуховодов нельзя использовать сварку и болгарку?
Сварка и абразивный инструмент выжигают и повреждают тонкий цинковый слой, который обеспечивает гальваническую защиту металла. В местах повреждения покрытия начинается коррозия, поэтому для резки используют электролобзик или гильотинные ножницы, а сварку заменяют фальцевыми и ниппельными соединениями.
Как правильно обрабатывать кромки и срезы оцинкованных воздуховодов?
Каждую кромку перед сборкой обязательно обрабатывают антикоррозийной грунтовкой по металлу или грунт-эмалью с высоким содержанием цинка. Это отраслевой стандарт, поскольку микротрещины на сгибах фальца появляются уже при транспортировке, а необработанный рез становится очагом ржавчины.
Какие соединения обеспечивают герметичность оцинкованных воздуховодов?
Для прямоугольных систем применяют фальцевые соединения на рейке с бутиловым герметиком, для круглых — ниппельные соединения с резиновым уплотнением или бандажные хомуты. Главное правило: стык должен быть плотным до установки уплотнителя, иначе герметик не спасёт от утечек.
С каким шагом крепить оцинкованные воздуховоды к строительным конструкциям?
Шаг подвесов для каналов диаметром до 400 мм — не более 3 метров, для больших сечений — 1,5–2 метра. Следует использовать траверсы с резиновыми виброизоляторами, а при проходе через стену устанавливать гильзу с зазором, так как прямое касание с бетоном недопустимо.
Нужна ли теплоизоляция оцинкованных воздуховодов и как защитить их от конденсата?
Да, оцинковка — хороший проводник холода, поэтому при транспортировке влажного воздуха конденсат гарантирован. Наружную поверхность покрывают рулонной изоляцией с фольгированным слоем, проклеивая стыки алюминиевым скотчем, применяют терморазрывные прокладки между подвесом и корпусом, чтобы точка росы не сместилась на металл.