Почему пайка полипропилена — не просто «нагрев и склеил»
Ремонт сантехники в квартире часто требует локального вмешательства в существующую разводку. Монтаж муфты для полипропиленовых труб — это не просто соединение двух отрезков, а создание монолитного шва, который должен выдерживать давление в системе отопления или ГВС годами. Многие домашние мастера недооценивают физику процесса: при нагреве материал переходит в вязкотекучее состояние, и глубина оплавления напрямую влияет на прочность стыка.
Ключевая сложность при ремонте — невозможность вращать трубу вокруг оси, как при первичной сборке. Если вы врезаетесь в стояк или меняете участок у стены, единственный доступный вариант — это раструбная сварка встык или в раструб. Именно здесь на первый план выходят нюансы подготовки поверхности и точность выдержки времени.
Инструментарий и подготовка: от торцевателя до разметки
Качественный шов начинается с ровного реза. Использование болгарки или абразивного круга недопустимо: микроскопическая стружка и неровная кромка создадут турбулентность потока и станут очагом напряжения. Для торцевания применяйте специальные ножницы или труборез, которые дают строго перпендикулярный срез под 90 градусов.
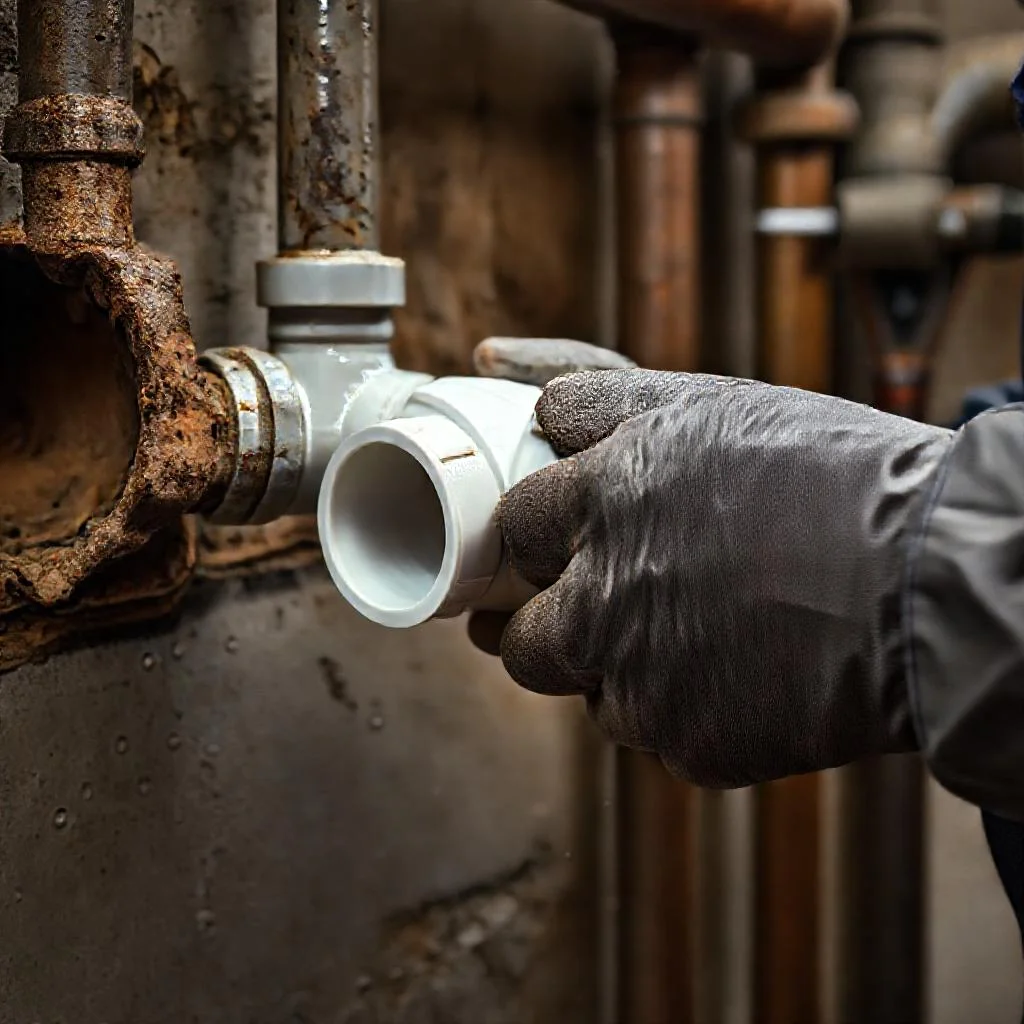
Перед тем как надеть муфту, необходимо снять фаску под углом 30–45 градусов. Эта операция кажется незначительной, но она предотвращает «срезание» расплавленного материала внутрь канала, что могло бы заузить проход. Также обязательно очистите поверхность от пыли и жира — используйте изопропиловый спирт или специальный обезжириватель.
- Набор насадок под нужный диаметр (20, 25, 32 мм) с антипригарным покрытием.
- Торцеватель или острый нож для снятия фаски.
- Шаблон для контроля глубины пайки (или маркер для отметки).
- Сварочный аппарат с терморегулятором, желательно с цифровой индикацией.
«Полипропилен прощает ошибки в геометрии реза, но не прощает нарушения температурного режима: недогрев дает хрупкий стык, а перегрев — сужение просвета и риск разрыва при гидроударе».
Температурный режим и время выдержки: таблица, которую нельзя игнорировать
Основная ошибка при монтаже муфт в условиях ремонта — попытка ускорить процесс нагревом до 300°C. На самом деле для PPR-труб оптимальной является температура 260–270°C. При меньших значениях полимер не успевает перейти в состояние, необходимое для диффузии молекул, а при больших — начинается деструкция материала с выделением вредных веществ.
Время нагрева зависит не только от диаметра, но и от температуры окружающей среды. Зимой на балконе или в неотапливаемом помещении время выдержки увеличивают на 30–50%. Если вы паяете муфту на трубе, которая находится под остаточным давлением или содержит воду, нагрев будет неравномерным — обязательно слейте воду и просушите зону стыка.
Техника пайки в стесненных условиях: как не испортить ремонт
Когда труба зафиксирована в стене, важно правильно совместить детали. Муфту надевают на нагретую насадку, а трубу вставляют в нее одновременно, без вращательных движений. Любое проворачивание после снятия с насадки разрывает формирующиеся молекулярные связи и делает шов уязвимым для давления.
После соединения зафиксируйте узел в неподвижном состоянии на время остывания. Для диаметра 25 мм это около 30 секунд, для 32 мм — до минуты. Не пытайтесь ускорить охлаждение водой или холодной тряпкой: резкий перепад температур вызовет внутренние напряжения и микротрещины.
Контроль качества и типичные дефекты шва
Визуальный осмотр готового соединения расскажет о многом. По периметру муфты должен образоваться равномерный валик расплава. Если валик отсутствует с одной стороны, значит, нагрев был недостаточным или вы перекосили детали при вставке. Смещение трубы относительно муфты более чем на 1 мм недопустимо.
Проверка герметичности проводится только после полного остывания, не ранее чем через час. Опрессовку системы выполняйте давлением, превышающим рабочее в 1,5 раза, но не более чем на 0,5 бар за раз. Помните, что ремонт с помощью муфты — это ответственная операция, и лучше потратить лишние 10 минут на подготовку, чем переделывать весь узел заново.
Параметры и правила монтажа муфт для полипропиленовых труб при ремонте
| Параметр / Этап | Значение / Требование | Пояснение |
|---|---|---|
| Оптимальная температура пайки | 260–270 °C | При меньших значениях полимер не переходит в состояние, необходимое для диффузии молекул; при больших начинается деструкция материала с выделением вредных веществ. |
| Ошибочный «ускоряющий» нагрев | до 300 °C | Попытка ускорить процесс — основная ошибка при монтаже муфт в условиях ремонта. |
| Угол среза трубы | строго 90° | Обеспечивается труборезом или специальными ножницами; болгарка и абразивный круг недопустимы — стружка и неровная кромка создают турбулентность и очаг напряжения. |
| Угол снятия фаски | 30–45° | Предотвращает «срезание» расплавленного материала внутрь канала и зауживание прохода. |
| Очистка поверхности | Изопропиловый спирт или специальный обезжириватель | Обязательно очистить поверхность от пыли и жира. |
| Диаметры насадок | 20, 25, 32 мм | Набор насадок под нужный диаметр с антипригарным покрытием. |
| Время нагрева при низкой температуре окружающей среды | Увеличивают на 30–50% | Зимой на балконе или в неотапливаемом помещении время выдержки увеличивают. |
| Совмещение деталей | Без вращательных движений | Муфту надевают на нагретую насадку, а трубу вставляют в неё одновременно; проворачивание разрывает формирующиеся молекулярные связи. |
| Время фиксации при остывании (диаметр 25 мм) | около 30 секунд | Узел фиксируют в неподвижном состоянии; ускорять охлаждение водой или холодной тряпкой нельзя — резкий перепад температур вызовет внутренние напряжения и микротрещины. |
| Время фиксации при остывании (диаметр 32 мм) | до 1 минуты | Аналогично: без принудительного охлаждения. |
| Допустимое смещение трубы относительно муфты | не более 1 мм | Смещение более чем на 1 мм недопустимо. |
| Контроль качества шва | Равномерный валик расплава по периметру муфты | Отсутствие валика с одной стороны означает недостаточный нагрев или перекос деталей при вставке. |
| Проверка герметичности | Не ранее чем через час после полного остывания | Опрессовку выполняют давлением, превышающим рабочее в 1,5 раза, но не более чем на 0,5 бар за раз. |
Частые вопросы по монтажу муфт для полипропиленовых труб при ремонте
Почему при ремонте нельзя использовать болгарку для резки полипропиленовой трубы?
Болгарка или абразивный круг оставляют неровную кромку и микроскопическую стружку. Это создаёт турбулентность потока и очаги напряжения, из-за чего шов теряет прочность. Для торцевания нужны специальные ножницы или труборез, дающие строго перпендикулярный срез под 90 градусов.
Зачем снимать фаску с трубы перед надеванием муфты?
Фаска под углом 30–45 градусов предотвращает «срезание» расплавленного материала внутрь канала. Без неё расплав может заузить проход. После снятия фаски поверхность обязательно очищают от пыли и жира изопропиловым спиртом или специальным обезжиривателем.
Какая температура паяльника оптимальна для PPR-труб и как влияет окружающая среда?
Оптимальная температура — 260–270°C. При меньших значениях полимер не переходит в нужное для диффузии состояние, при больших начинается деструкция материала. В неотапливаемом помещении или зимой время выдержки увеличивают на 30–50%, а трубу перед пайкой обязательно осушают.
Можно ли проворачивать муфту или трубу после снятия с насадки?
Нет. Любое проворачивание после снятия с насадки разрывает формирующиеся молекулярные связи и делает шов уязвимым для давления. Муфту надевают на насадку, а трубу вставляют в неё одновременно, без вращательных движений, после чего узел фиксируют неподвижно на время остывания.
Как понять по внешнему виду, что соединение муфты выполнено качественно?
По периметру муфты должен образоваться равномерный валик расплава. Если валик отсутствует с одной стороны, значит, нагрев был недостаточным или детали перекосили при вставке. Смещение трубы относительно муфты более чем на 1 мм недопустимо. Опрессовку проводят не ранее чем через час после полного остывания.