Почему большой диаметр диктует свои правила
Переход на трубопроводы сечением от 63 мм и выше — это не просто масштабирование привычных решений. С ростом диаметра радикально меняется физика процесса: вес изделия, гидравлическое сопротивление, температурные деформации и требования к опорам становятся критичными факторами. То, что безотказно работало на бытовой разводке, здесь может привести к аварии.
Монтаж ПП-труб больших сечений требует иного подхода к логистике, инструменту и квалификации сварщика. Инженер должен заранее просчитать компенсацию линейного расширения, схему неподвижных опор и порядок стыковки узлов, иначе даже качественно выполненный шов не спасёт систему от разрушения.
Инструментарий и подготовка к сварке
Сварочный аппарат для диаметров свыше 110 мм — это уже не компактная «утюжок-машинка», а серьёзная установка с гидравлическим или механическим приводом. Центрирующие хомуты и торцеватель обязательны: ручная зачистка не даст нужной параллельности торцов, а перекос даже в доли миллиметра снижает прочность соединения на порядок.
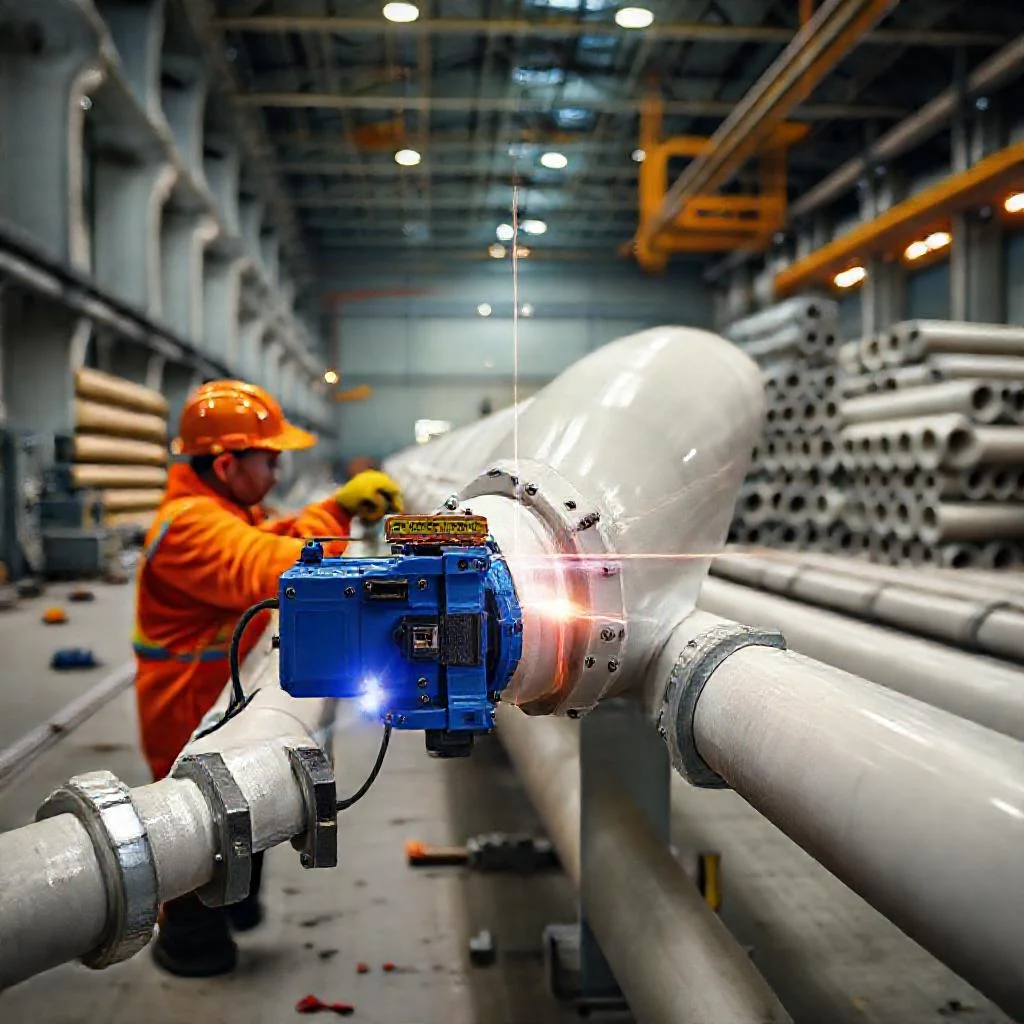
Температурный режим тоже требует внимания — массивная деталь дольше прогревается и медленнее остывает. Опытный сварщик ориентируется не только на секундомер, но и на визуальные признаки: равномерный валик, отсутствие задиров, правильную глубину осадки.
- Торцеватель с фиксацией по оси — гарантия перпендикулярного среза.
- Центратор нужного типоразмера под каждое сечение.
- Нагревательный инструмент с терморегулятором и индикацией.
- Специальные струбцины для фиксации тяжёлых узлов.
- Средства индивидуальной защиты: термостойкие перчатки, очки.
Технология стыковой сварки: нюансы, которые решают всё
Стыковая сварка — основной метод для магистральных участков. Ключевая сложность в том, что при больших диаметрах трудно обеспечить равномерный прогрев по всей окружности. Разница температур между верхом и низом изделия приводит к неравномерной осадке и внутренним напряжениям.
Осадка выполняется быстро и уверенно — замедление ведёт к преждевременному остыванию и слабому шву. После сварки узел нельзя двигать или нагружать до полной полимеризации расплава, поэтому участок фиксируют на опорах заранее.
«Прочность большого трубопровода измеряется не толщиной стенки, а точностью каждого стыка — один некачественный шов обнуляет работу всей бригады».
Компенсация температурных деформаций
Полипропилен имеет высокий коэффициент линейного расширения, и на длинных прямых участках это выливается в серьёзные подвижки. Игнорирование этого фактора — самая частая причина разрывов и деформаций на объектах. Компенсаторы, П-образные петли и скользящие опоры — не «опция», а обязательный элемент проекта.
Неподвижные опоры жёстко фиксируют трубу, задавая направление движения, а скользящие позволяют ей свободно удлиняться. Расчёт точек крепления ведут индивидуально, привязываясь к рабочей температуре теплоносителя и условиям прокладки.
Особенности монтажа в траншее и на опорах
Подземная прокладка требует учёта грунтовых подвижек и нагрузки от засыпки. Трубу укладывают на песчаную подушку, избегая точечных опор, которые создают локальные напряжения. При открытой прокладке по эстакадам и стенам важно правильно распределить вес и предусмотреть доступ для обслуживания.
Сварку в траншее проводят укрупнёнными секциями на поверхности, а затем опускают готовые плети — так проще контролировать качество швов и соблюдать соосность. Опускание выполняют плавно, с использованием мягких строп, чтобы не повредить стенки изделия.
- Проверка соосности перед каждым стыком.
- Свободный ход в компенсаторах без перекосов.
- Контроль усилия затяжки фланцевых соединений.
- Испытания давлением до обратной засыпки.
Контроль качества и типичные ошибки
Визуальный осмотр шва выявляет лишь грубые дефекты, поэтому на ответственных участках применяют ультразвуковую диагностику и гидравлические испытания. Давление поднимают ступенчато, выдерживая паузы для стабилизации, и фиксируют малейшие протечки.
Среди частых ошибок — экономия на компенсаторах, сварка при отрицательных температурах без укрытия и пренебрежение временем охлаждения под нагрузкой. Каждая из них способна проявиться не сразу, а спустя сезон эксплуатации, когда переделка обойдётся в разы дороже.
Сравнение требований при монтаже полипропиленовых труб большого диаметра
| Параметр | Требование / особенность | Последствия нарушения |
|---|---|---|
| Диаметр | от 63 мм и выше | При переходе к большим сечениям критично меняются вес, гидравлическое сопротивление, температурные деформации и требования к опорам |
| Сварочный аппарат | для диаметров свыше 110 мм — установка с гидравлическим или механическим приводом | Использование компактного «утюжка-машинки» недостаточно для качественного монтажа |
| Торцеватель | обязателен, с фиксацией по оси | Ручная зачистка не даёт нужной параллельности торцов; перекос даже в доли миллиметра снижает прочность соединения на порядок |
| Центрирующие хомуты | обязательны, центратор нужного типоразмера под каждое сечение | Невозможно обеспечить соосность и равномерную осадку |
| Температурный режим сварки | массивная деталь дольше прогревается и медленнее остывает | Ориентация только на секундомер без визуальных признаков ведёт к слабому шву |
| Визуальные признаки качественного шва | равномерный валик, отсутствие задиров, правильная глубина осадки | Появление дефектов, снижение прочности соединения |
| Стыковая сварка | основной метод для магистральных участков; осадка выполняется быстро и уверенно | Замедление ведёт к преждевременному остыванию и слабому шву |
| Фиксация после сварки | узел нельзя двигать или нагружать до полной полимеризации расплава; участок фиксируют на опорах заранее | Подвижки и нагрузки до полимеризации разрушают соединение |
| Компенсация температурных деформаций | компенсаторы, П-образные петли и скользящие опоры — обязательный элемент проекта | Игнорирование — самая частая причина разрывов и деформаций на объектах |
| Типы опор | неподвижные жёстко фиксируют трубу, задавая направление движения; скользящие позволяют свободно удлиняться | Неправильное распределение опор приводит к деформациям трубопровода |
| Расчёт точек крепления | ведут индивидуально, привязываясь к рабочей температуре теплоносителя и условиям прокладки | Неточный расчёт вызывает подвижки и повреждения |
| Подземная прокладка | укладка на песчаную подушку, избегая точечных опор | Точечные опоры создают локальные напряжения |
| Открытая прокладка по эстакадам и стенам | правильно распределить вес и предусмотреть доступ для обслуживания | Неравномерная нагрузка и невозможность обслуживания |
| Сварка в траншее | проводят укрупнёнными секциями на поверхности, затем опускают готовые плети | Сложнее контролировать качество швов и соблюдать соосность |
| Опускание плетей | плавно, с использованием мягких строп | Повреждение стенок изделия |
| Контроль соосности | проверка перед каждым стыком | Перекосы и неравномерная осадка |
| Ход в компенсаторах | свободный, без перекосов | Защемление и разрушение компенсатора |
| Затяжка фланцевых соединений | контроль усилия затяжки | Протечки и ослабление соединений |
| Испытания давлением | до обратной засыпки; давление поднимают ступенчато, выдерживая паузы для стабилизации | Невозможность зафиксировать малейшие протечки и скрытые дефекты |
| Контроль качества шва | визуальный осмотр выявляет лишь грубые дефекты; на ответственных участках — ультразвуковая диагностика и гидравлические испытания | Скрытые дефекты остаются незамеченными |
| Типичные ошибки | экономия на компенсаторах, сварка при отрицательных температурах без укрытия, пренебрежение временем охлаждения под нагрузкой | Проявляются спустя сезон эксплуатации, переделка обходится в разы дороже |
| Средства индивидуальной защиты | термостойкие перчатки, очки | Риск травм при работе с нагретым инструментом и массивными деталями |
Частые вопросы по монтажу полипропиленовых труб большого диаметра
Почему при монтаже ПП-труб диаметром от 63 мм нельзя обойтись бытовым сварочным аппаратом и ручной зачисткой торцов?
Для диаметров свыше 110 мм применяется серьёзная установка с гидравлическим или механическим приводом, а также обязательны центрирующие хомуты и торцеватель. Ручная зачистка не обеспечивает нужной параллельности торцов, а перекос даже в доли миллиметра снижает прочность соединения на порядок.
В чём главная сложность стыковой сварки полипропиленовых труб большого диаметра?
Ключевая сложность — обеспечить равномерный прогрев по всей окружности. Разница температур между верхом и низом изделия приводит к неравномерной осадке и внутренним напряжениям, поэтому осадку выполняют быстро и уверенно, а узел фиксируют на опорах заранее.
Почему компенсация температурных деформаций обязательна для трубопроводов большого диаметра?
Полипропилен имеет высокий коэффициент линейного расширения, и на длинных прямых участках это выливается в серьёзные подвижки. Игнорирование этого фактора — самая частая причина разрывов и деформаций, поэтому компенсаторы, П-образные петли и скользящие опоры являются обязательным элементом проекта.
Как правильно выполнять монтаж полипропиленовых труб большого диаметра в траншее?
Трубу укладывают на песчаную подушку, избегая точечных опор, которые создают локальные напряжения. Сварку в траншее проводят укрупнёнными секциями на поверхности, а затем опускают готовые плети плавно, с использованием мягких строп, чтобы не повредить стенки изделия.
Какие типичные ошибки чаще всего приводят к авариям при монтаже ПП-труб большого диаметра?
Среди частых ошибок — экономия на компенсаторах, сварка при отрицательных температурах без укрытия и пренебрежение временем охлаждения под нагрузкой. Каждая из них способна проявиться спустя сезон эксплуатации, когда переделка обойдётся в разы дороже.